『汎用交換』から『1機種1ポリシー』へと進化した、精密なシール選定手法
はじめに:
多くの修理現場では、以下のような作業が行われています:古いシールを外し、部品店に持ち込んでサイズを比較し、『似た大きさ』のものを購入して取り付ける——短期的には機能するかもしれませんが、長期的には重大な隠れたリスクを抱えています。
業界で最も一般的かつ危険な選定ロジックは、シールを標準部品として扱い、システムレベルの故障防止・制御ユニットとして位置づけないことです。
① 高温・高圧の採掘条件:単に「十分な耐圧性」ではなく、「押し出し抵抗+耐熱劣化性」の両立による剛性保証
代表的な使用事例:内モンゴル自治区のオルドス炭鉱、雲南省のリン酸塩破砕所、油圧ショベルのブーム/アーム油圧シリンダでは、瞬間圧力が31.5~40MPaに達し、年間を通じて油温が70~85℃に維持され、粉塵濃度が12mg/m³を超える環境です。
代表的な故障現象:
シールリップ部に生じる径方向の微小亀裂(熱劣化亀裂);
高圧により金属フレームが溝隙間に押し込まれる(「バースト開口」);
ダストリングが硬化して弾性を失い、軸方向の微小変位に追随できなくなる。
実測値によると、通常のNBRシールを採用した機器の漏れ率は標準状態と比較して300%増加し、交換頻度は通常状態の5.2倍となる。
破壊メカニズム:
高温によりNBRゴムの分子鎖が切断され、圧縮永久ひずみ率が急激に上昇する。また、高圧脈動により支持されていないシール本体が低圧側へクリープ(徐変)する。さらに、粉塵粒子がリップ部に埋め込まれ、応力集中点を形成して亀裂の進行を加速させる。
精密な選定方案:
✅ 主シール材:H-NBR(水素添加ニトリルゴム)またはFKM(フッ素ゴム)の2種類の複合ゴム素材。H-NBRは180℃における圧縮永久ひずみ率が15%以下であり、FKMは化学的安定性および圧縮永久ひずみ抵抗性に優れる。
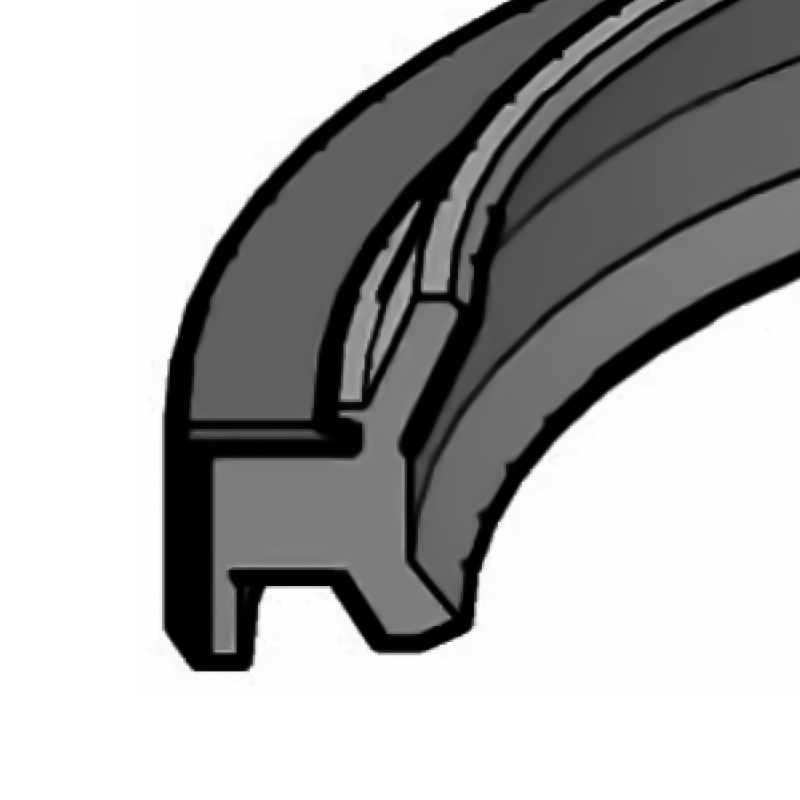
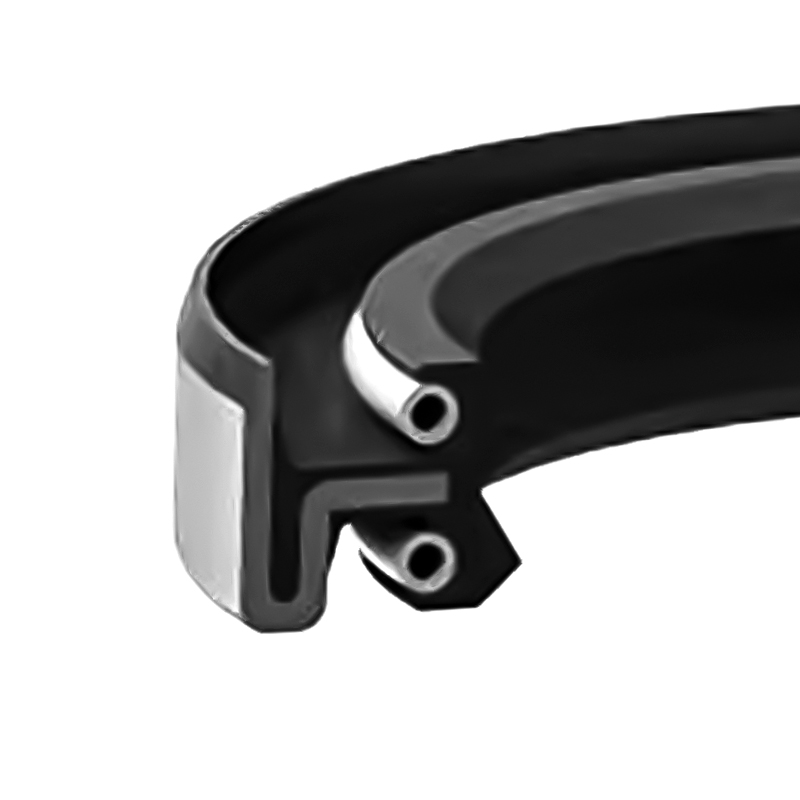
✅ 構造設計:段付き 二重リップピストンシール (グライドリング +ステミングシール 組み合わせ)必須のサポートリング付き。サポートリングの厚さは≥1.2mmであり、溝への嵌合クリアランスは構造的な「爆発」リスクを排除するため、最適化されて0.02~0.03mmとなっている。 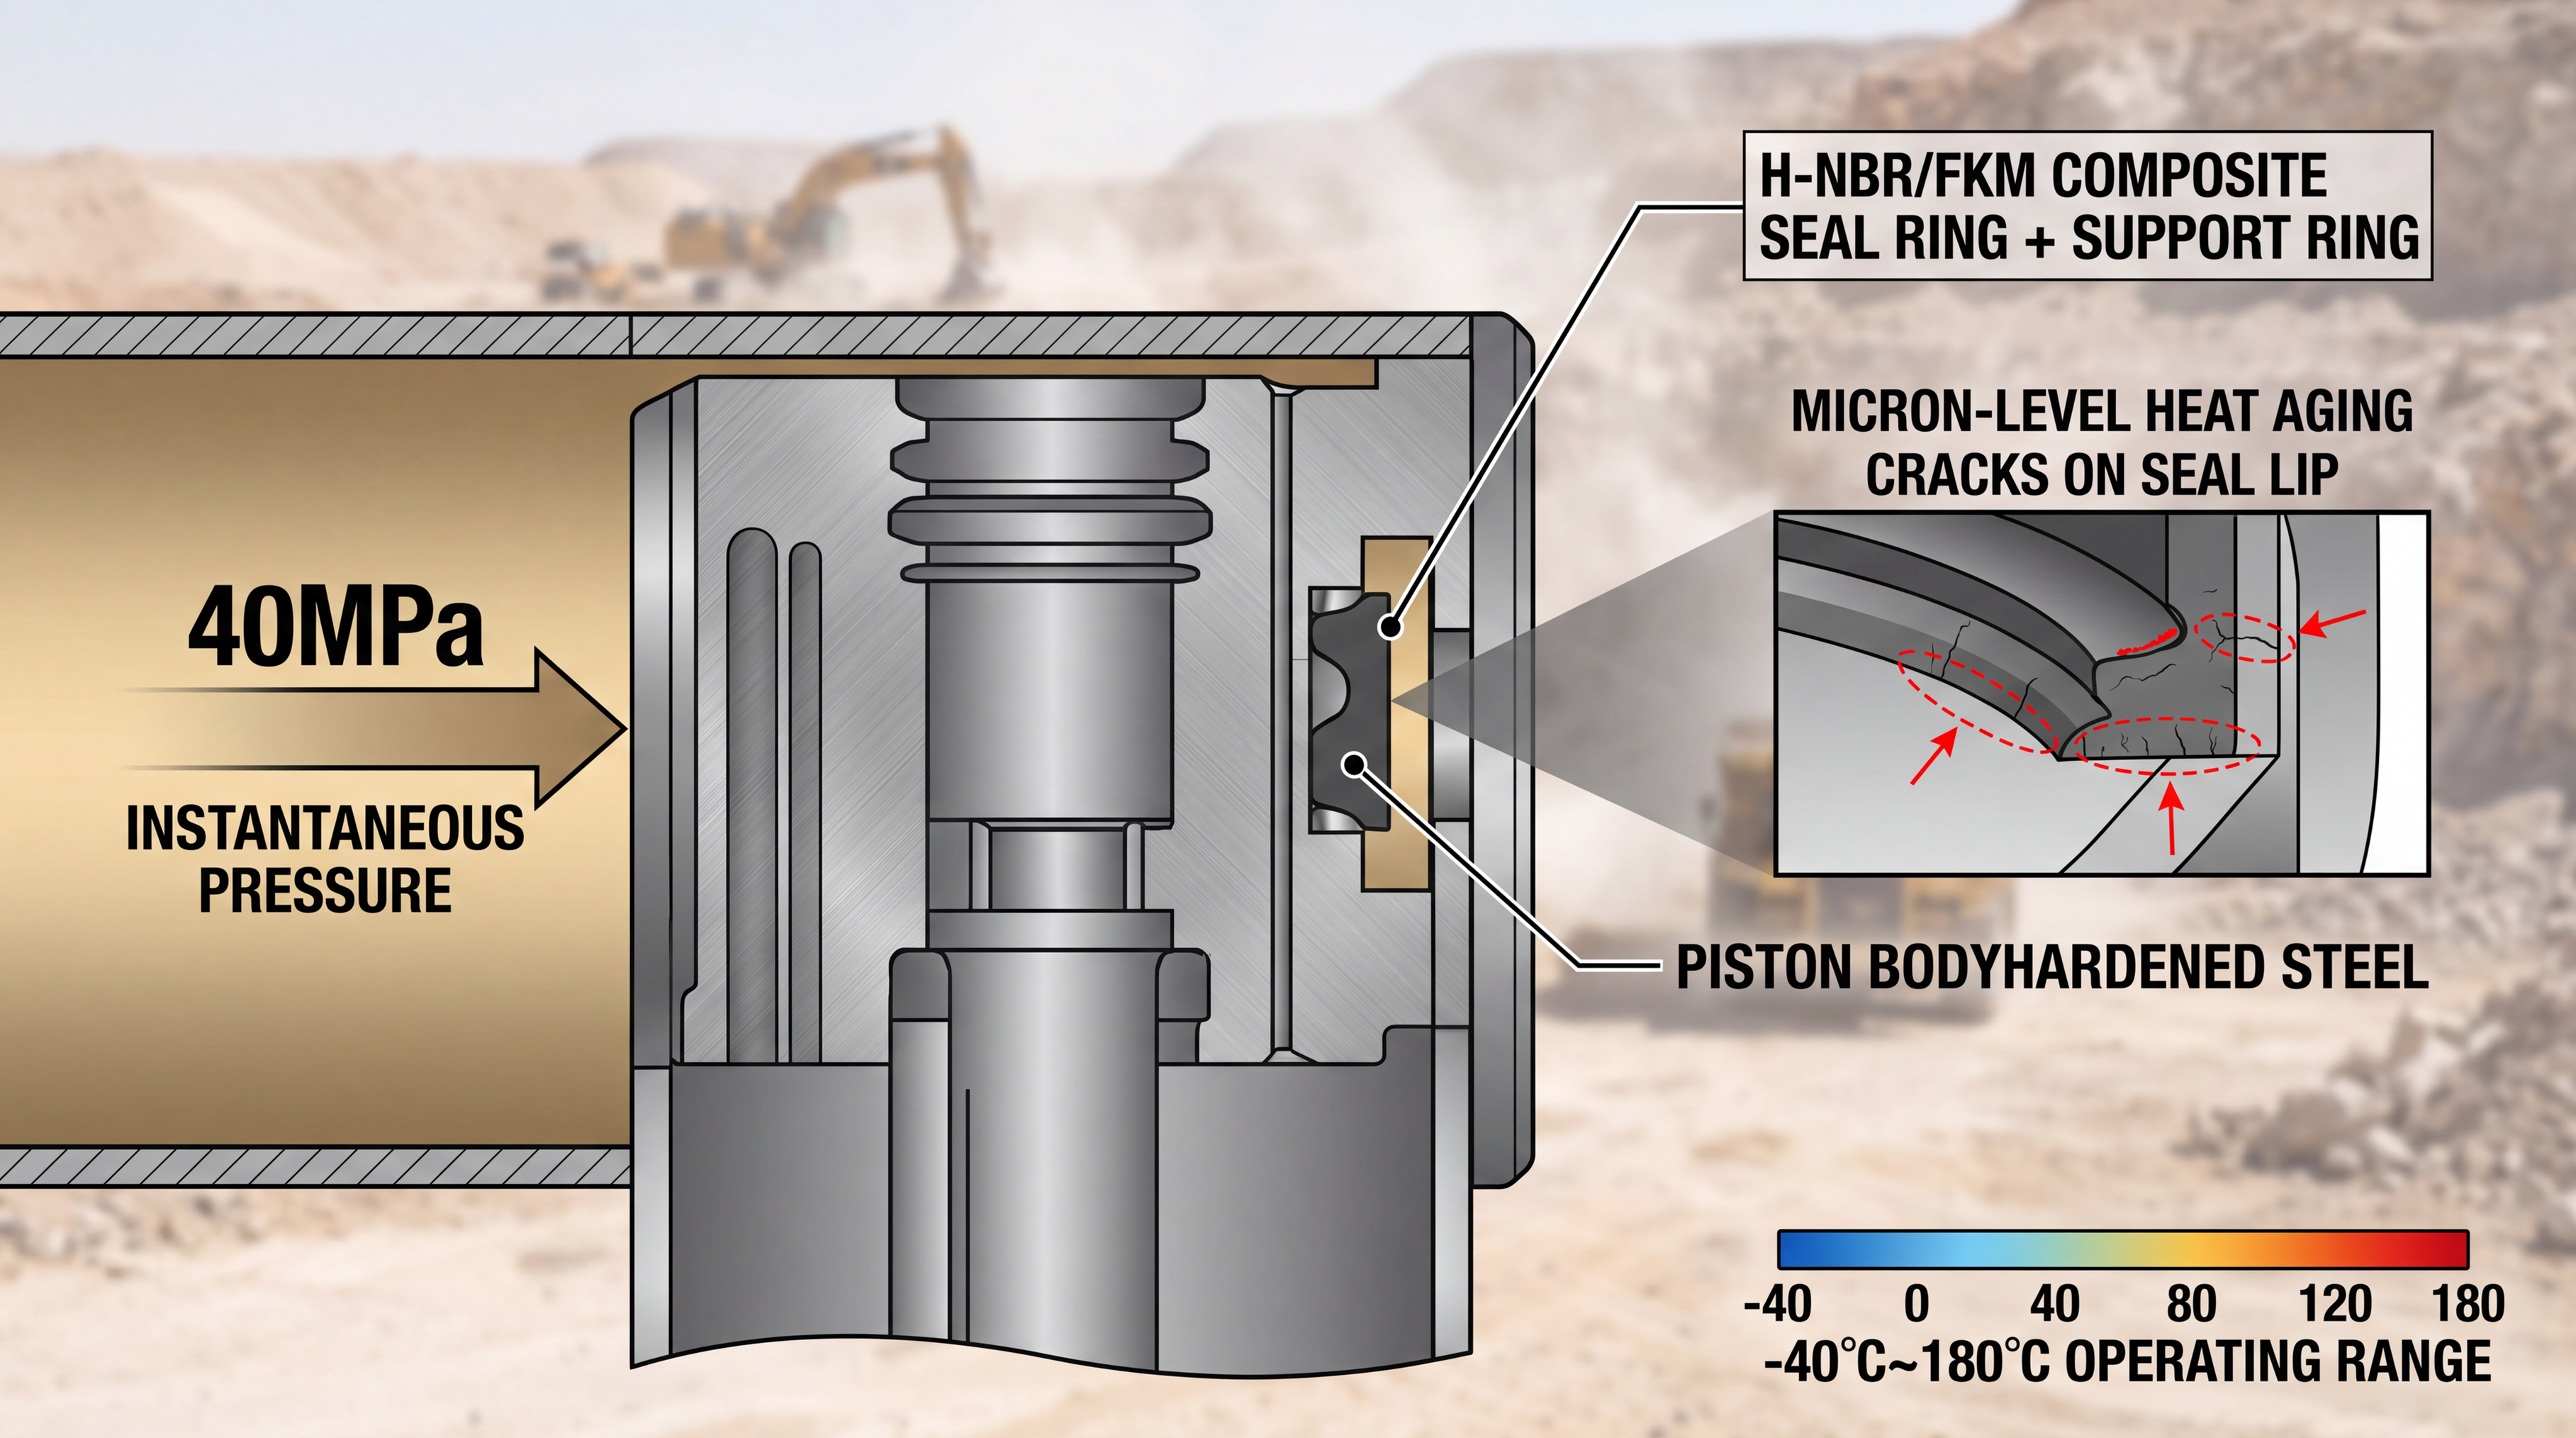
2.極寒・頻繁な寒冷始動条件:単なる「耐寒性」にとどまらず、「弾性復元率+構造設計」の二重基準による保護
代表的な使用シーン:冬季の黒龍江省漠河市および新疆ウイグル自治区アルタイ地区。周囲温度がマイナス40℃まで下がり、夜間は機器が停止し、朝の寒冷始動時に制御バルブの「かたまり」や油圧シリンダの動作遅延が発生する。
代表的な故障現象:
リップ部の低温脆化により微小亀裂が生じ、初日における油漏れ率は38%に達する。
弾性復元率が65%未満で、シール界面のプリロードが不十分となる。
装着時のリップ部の剛性が高すぎると、フランジ形成や破断を引き起こす可能性があり、72時間以内に修復が必要である。
破壊メカニズム:
通常のNBRは-30℃以下でガラス転移を起こし、分子鎖が凍結して弾性変形能力を失う。低温状態では、金属骨格とゴムの熱膨張係数の差が大きくなり、界面剥離を引き起こす。さらに、シャフトのアンバランス振動により応力が増幅される。
精密な選定方案:
✅ 主密封材:特殊な耐低温TPU配合(ショアA硬度70±3)またはフッ素シリコンゴム(FVMQ)を必ず選択。TPUは-40℃における圧縮永久ひずみが12%以下。一方、FVMQは-60℃という超低温でも弾性を維持し、かつ180℃までの高温にも耐える。
✅ 構造設計:金属骨格を用いない柔軟構造を採用。リップ部の面取り半径をR0.15mmとし、応力低減を図るとともに、予圧を15%まで低減。これにより、低温脆化による破断リスクを根本から回避する。 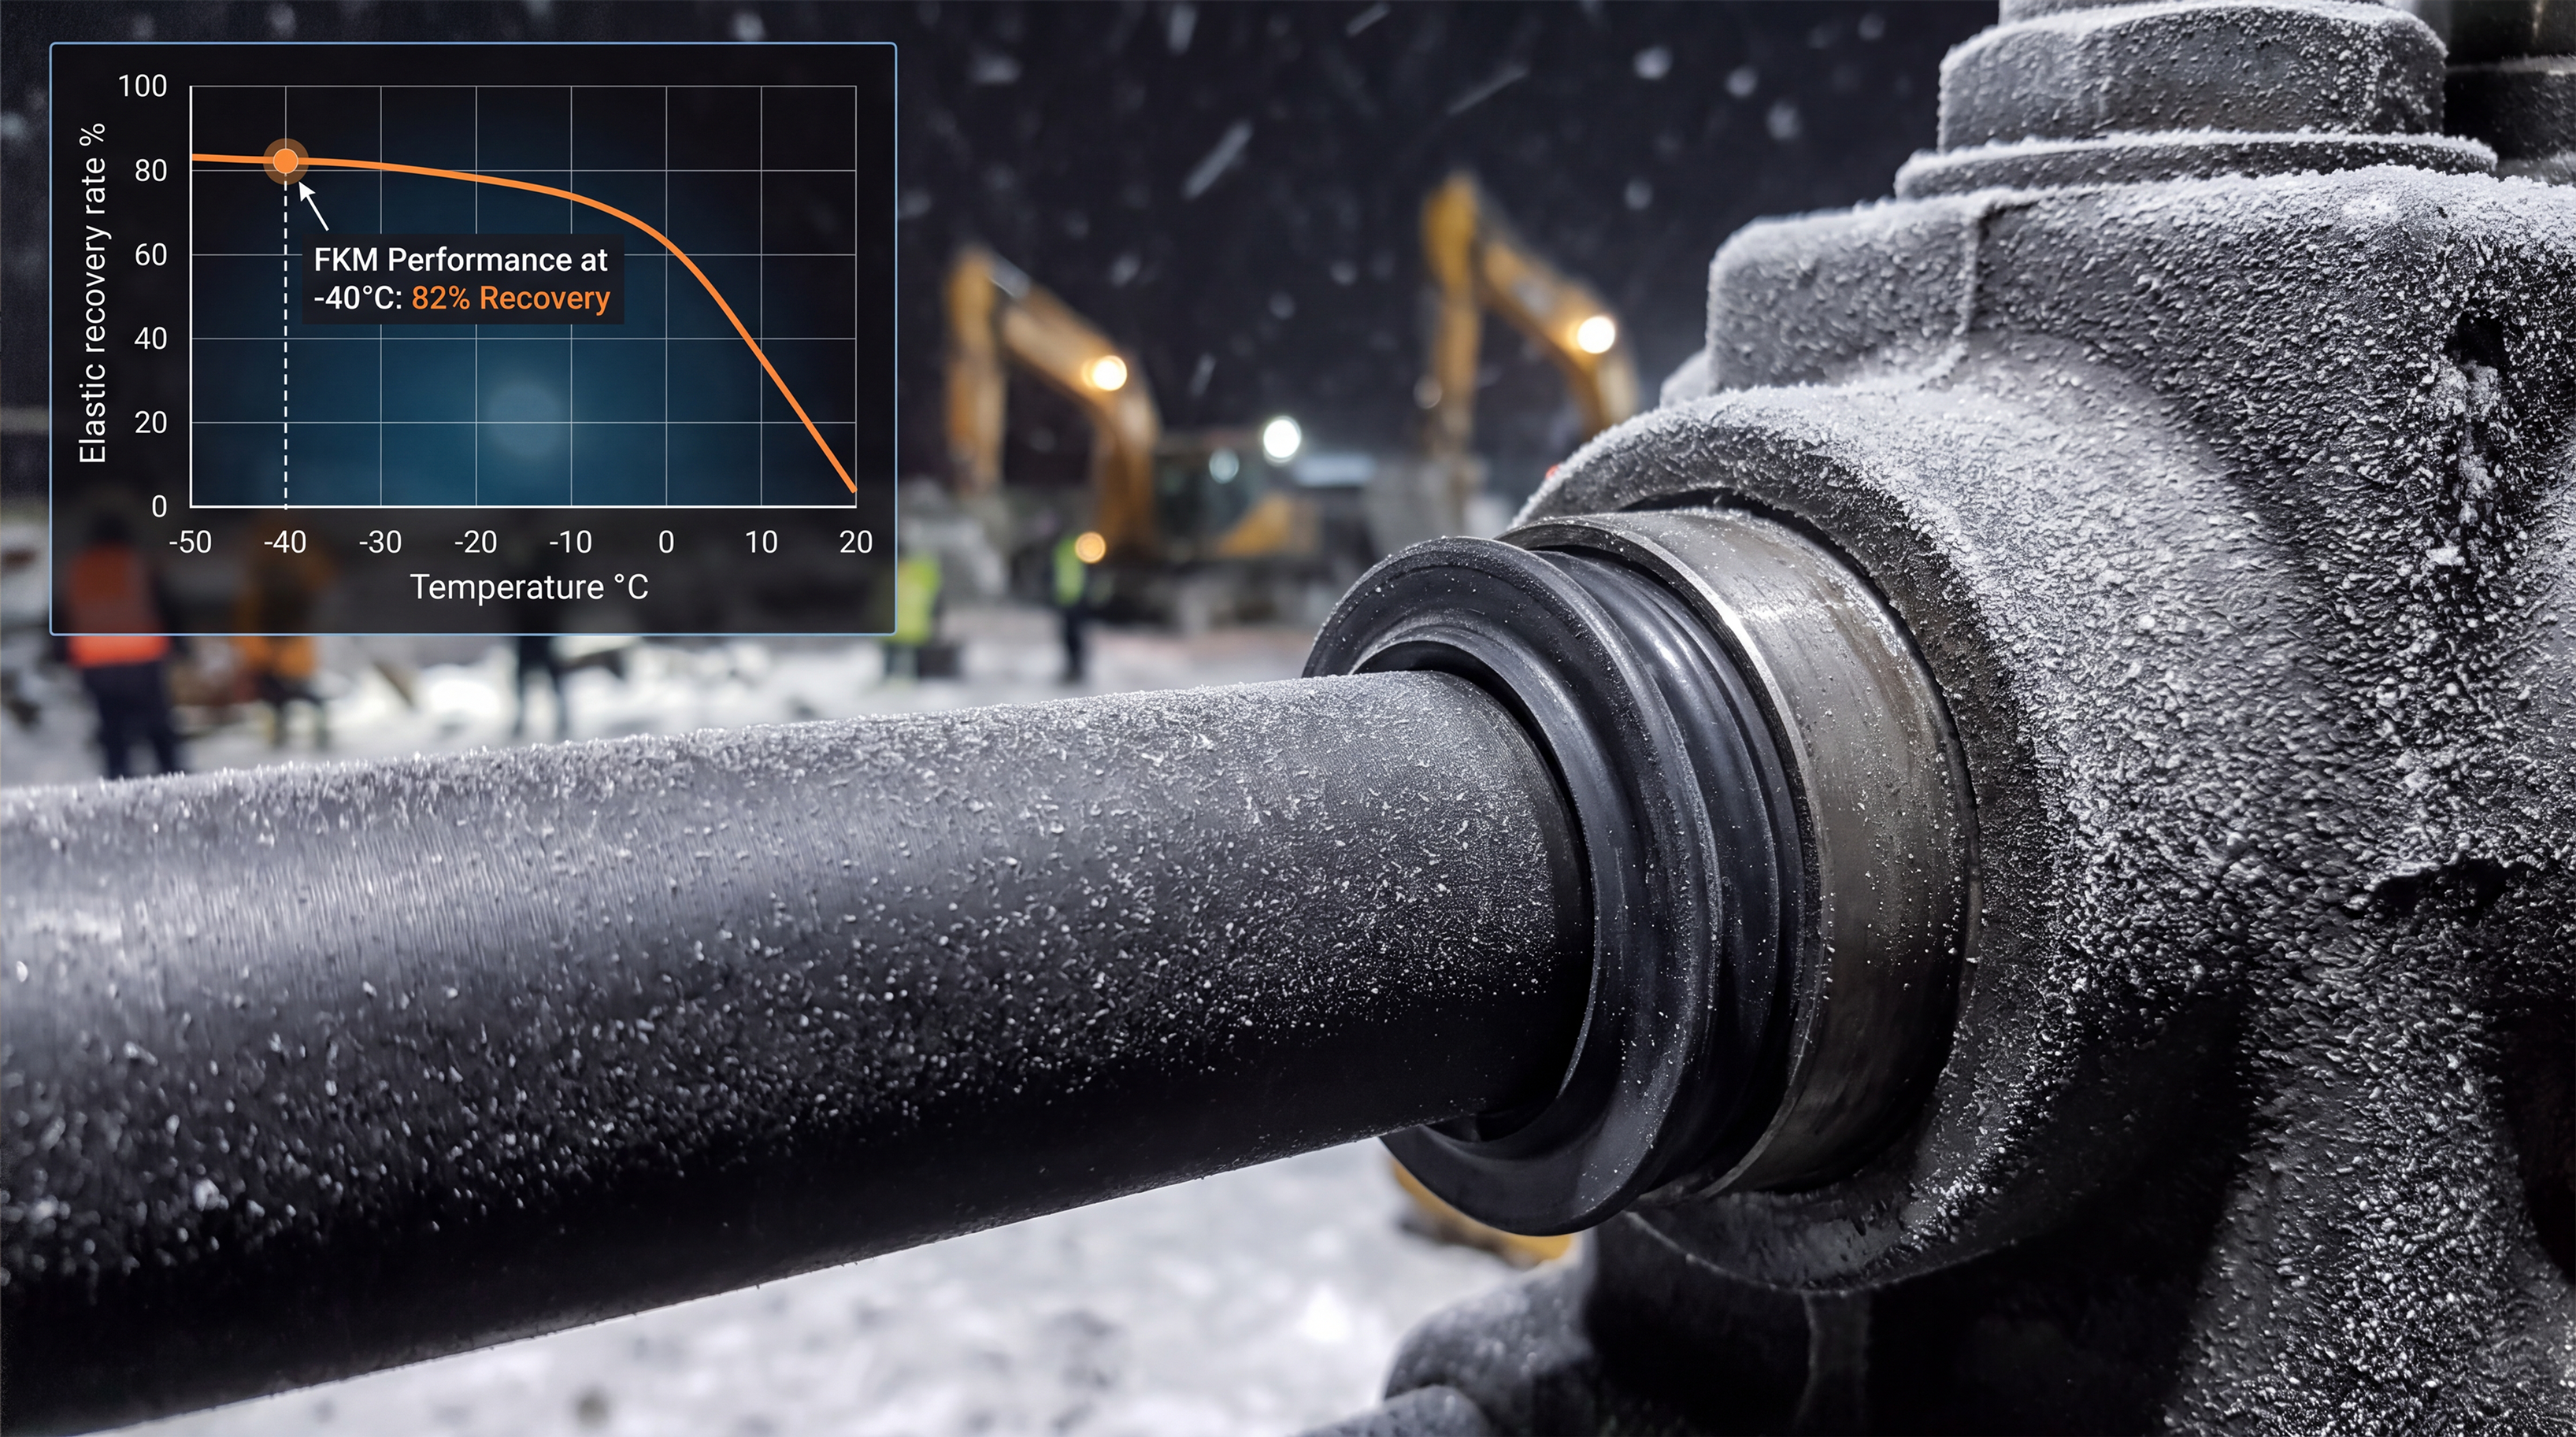
3. 塩水噴霧腐食+機械的擦過条件下:「防錆コーティング」ではなく、「3層物理的隔離」による立体的防御
典型的なシーン:寧波北倫港および湛江港の岸壁クレーンにおいて、大型アーム油圧シリンダーの露出部が年間を通じて海洋塩害ミスト(pH≈5.6)にさらされており、クロムめっきロッド表面にはピッティング腐食が発生し、砂粒子(D50=18μm)が高速で擦過している
代表的な故障現象:
外側ダストリングが膨潤して脱落し、主シールリップに傷がつく
ステンレス鋼フレームが電気化学的腐食を受けて強度が30%低下する
塩水噴霧試験2000時間後、漏れ量が12mL/分に達し、規格値の許容範囲を超える回数が増加する
破壊メカニズム:
塩害ミスト中の塩化物イオン(Cl⁻)がゴム表面を透過し、金属フレームと原電池を形成して腐食を加速させる。また、砂粒子がロッド表面を高速で滑走し、リップ部に摩耗損傷を与える。さらに、単層構造の防塵機構では有効な圧力勾配が形成できず、不純物が直接主シール界面に到達する
精密な選定方案:
✅ 防塵システム:三重冗長構造を採用必須——外層は厚手のポリウレタン製スクラップリング、中層はダスト分離リップ、内層はスパイラルガイド溝で、圧力勾配0.8MPa超のラビリンス状バリアを形成。
✅ 主シール構造:フッロカーボンゴム(FKM)製本体+フレームにニッケル・リン合金(厚さ≥25μm)を電気化学的にめっき。ニッケル・リン層は緻密で無孔質であり、塩素イオン(Cl⁻)の浸透経路を完全に遮断。 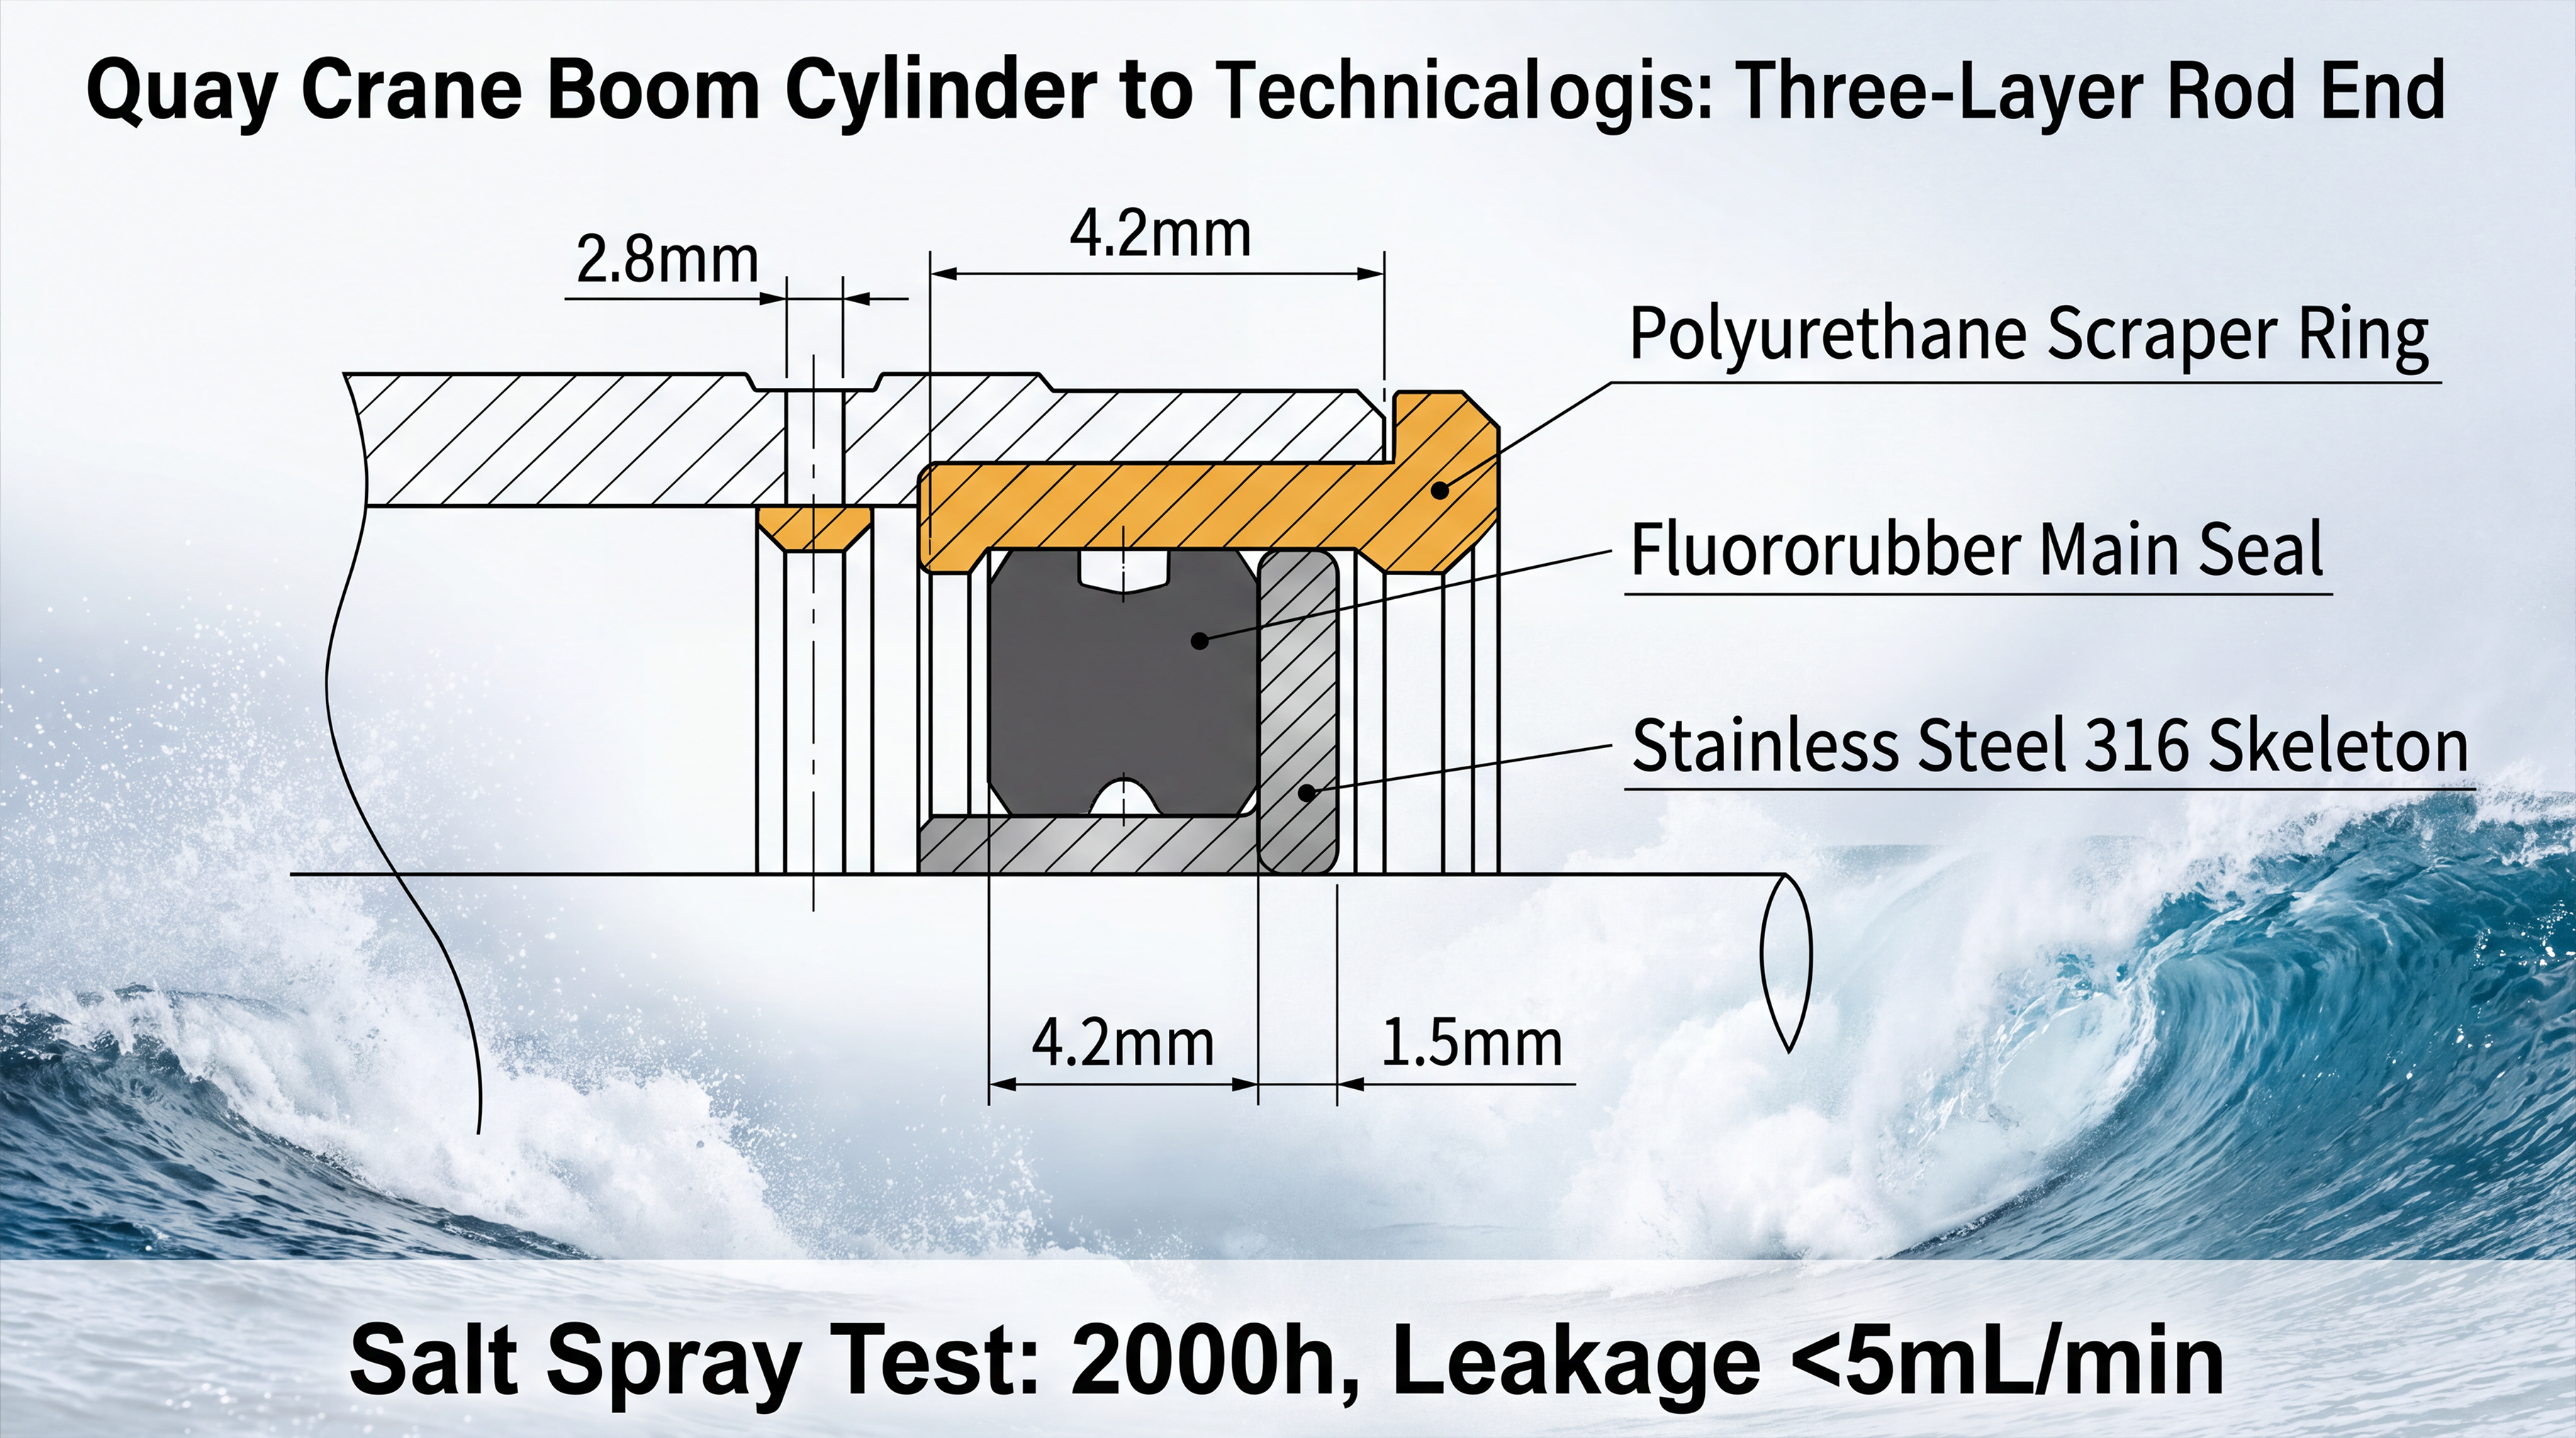
④ 高濃度粉塵+泥水没入条件下:単なる「粉塵の厚み増し」ではなく、「掻き取り→捕捉→流線化誘導」の全工程にわたる粒子制御。
代表的な使用シーン:貴州省のトンネル掘削現場、河北省の製鉄所スラグヤード。粉塵粒子径は5~50μmに集中、泥水中の固体成分含有率は35%超、機器は長期にわたり半没入状態で運用。
代表的な故障現象:
ダストリングが詰まり機能喪失し、主シール接触面に粒子が埋没する。
リップ部の研磨粒による摩耗が発生し、ロッド表面に残る引きずり痕の深さが1回の運転後に0.08mmに達する。
使用寿命が通常の作業条件と比べて3分の1に短縮されます。
破壊メカニズム:
微粒子が油圧油中に懸濁状態となり、ピストンの往復運動とともにシールリップを繰り返し摩耗させます。泥中の硬質粒子(例:酸化鉄、石英など)はロッド表面に溝状の傷を付ける「ファロウ効果」を引き起こします。単一の防塵構造では、高濃度かつ広範囲な粒径分布を有する複合汚染に対応できません。
精密な選定方案:
✅ 防塵システム:スクレーパー式ポリウレタンマッドガードリング+中間防塵セパレーションリップ+内側スパイラルガイド溝を採用し、「掻き取り-捕捉-導流」の3段階制御を実現
✅ 主密封材:ナノアルミナ強化ポリウレタン製ピストンシール――モース硬度7.2、NBR比で6.3倍の耐摩耗性を実現。泥環境下でも優れた加水分解抵抗性を発揮 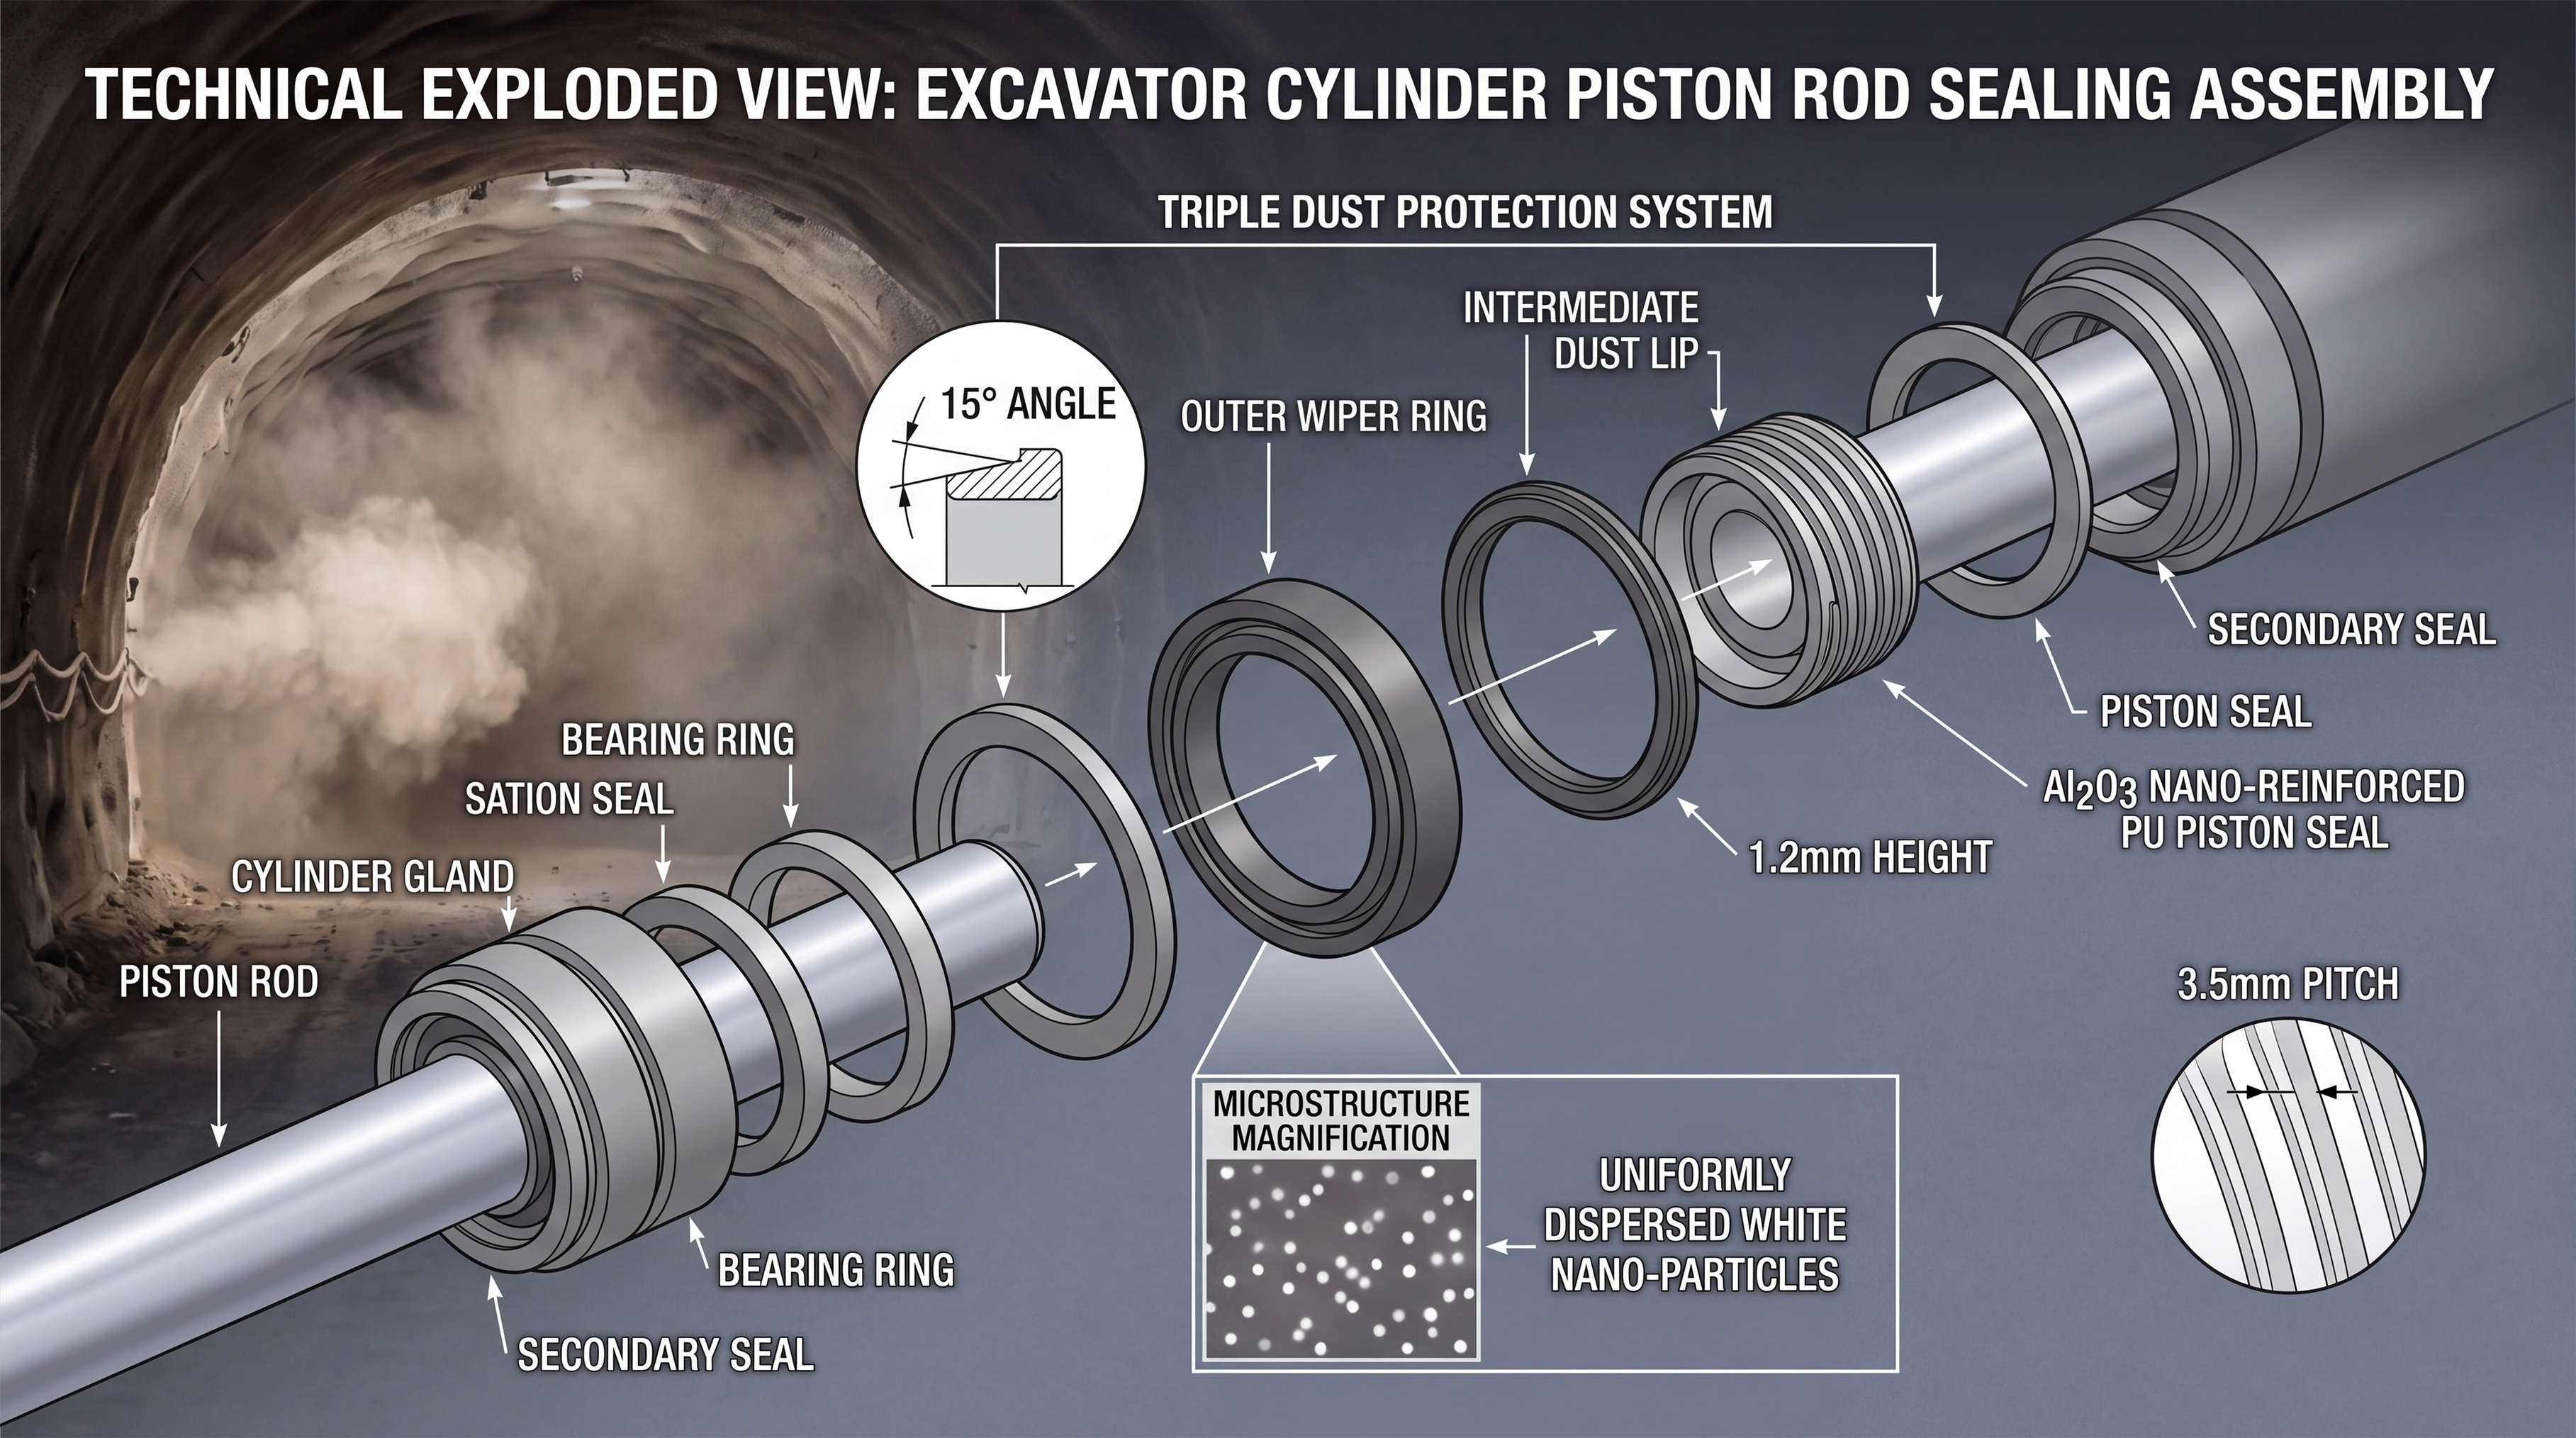
シールの不具合は、それぞれが重大な欠陥というわけではなく、システム全体のリスクを警告する鋭い合図です。一方、モデルの正確な選定は、単なるパラメーターの機械的な照合ではなく、設備の全ライフサイクルにおける健全性への厳粛な約束です。 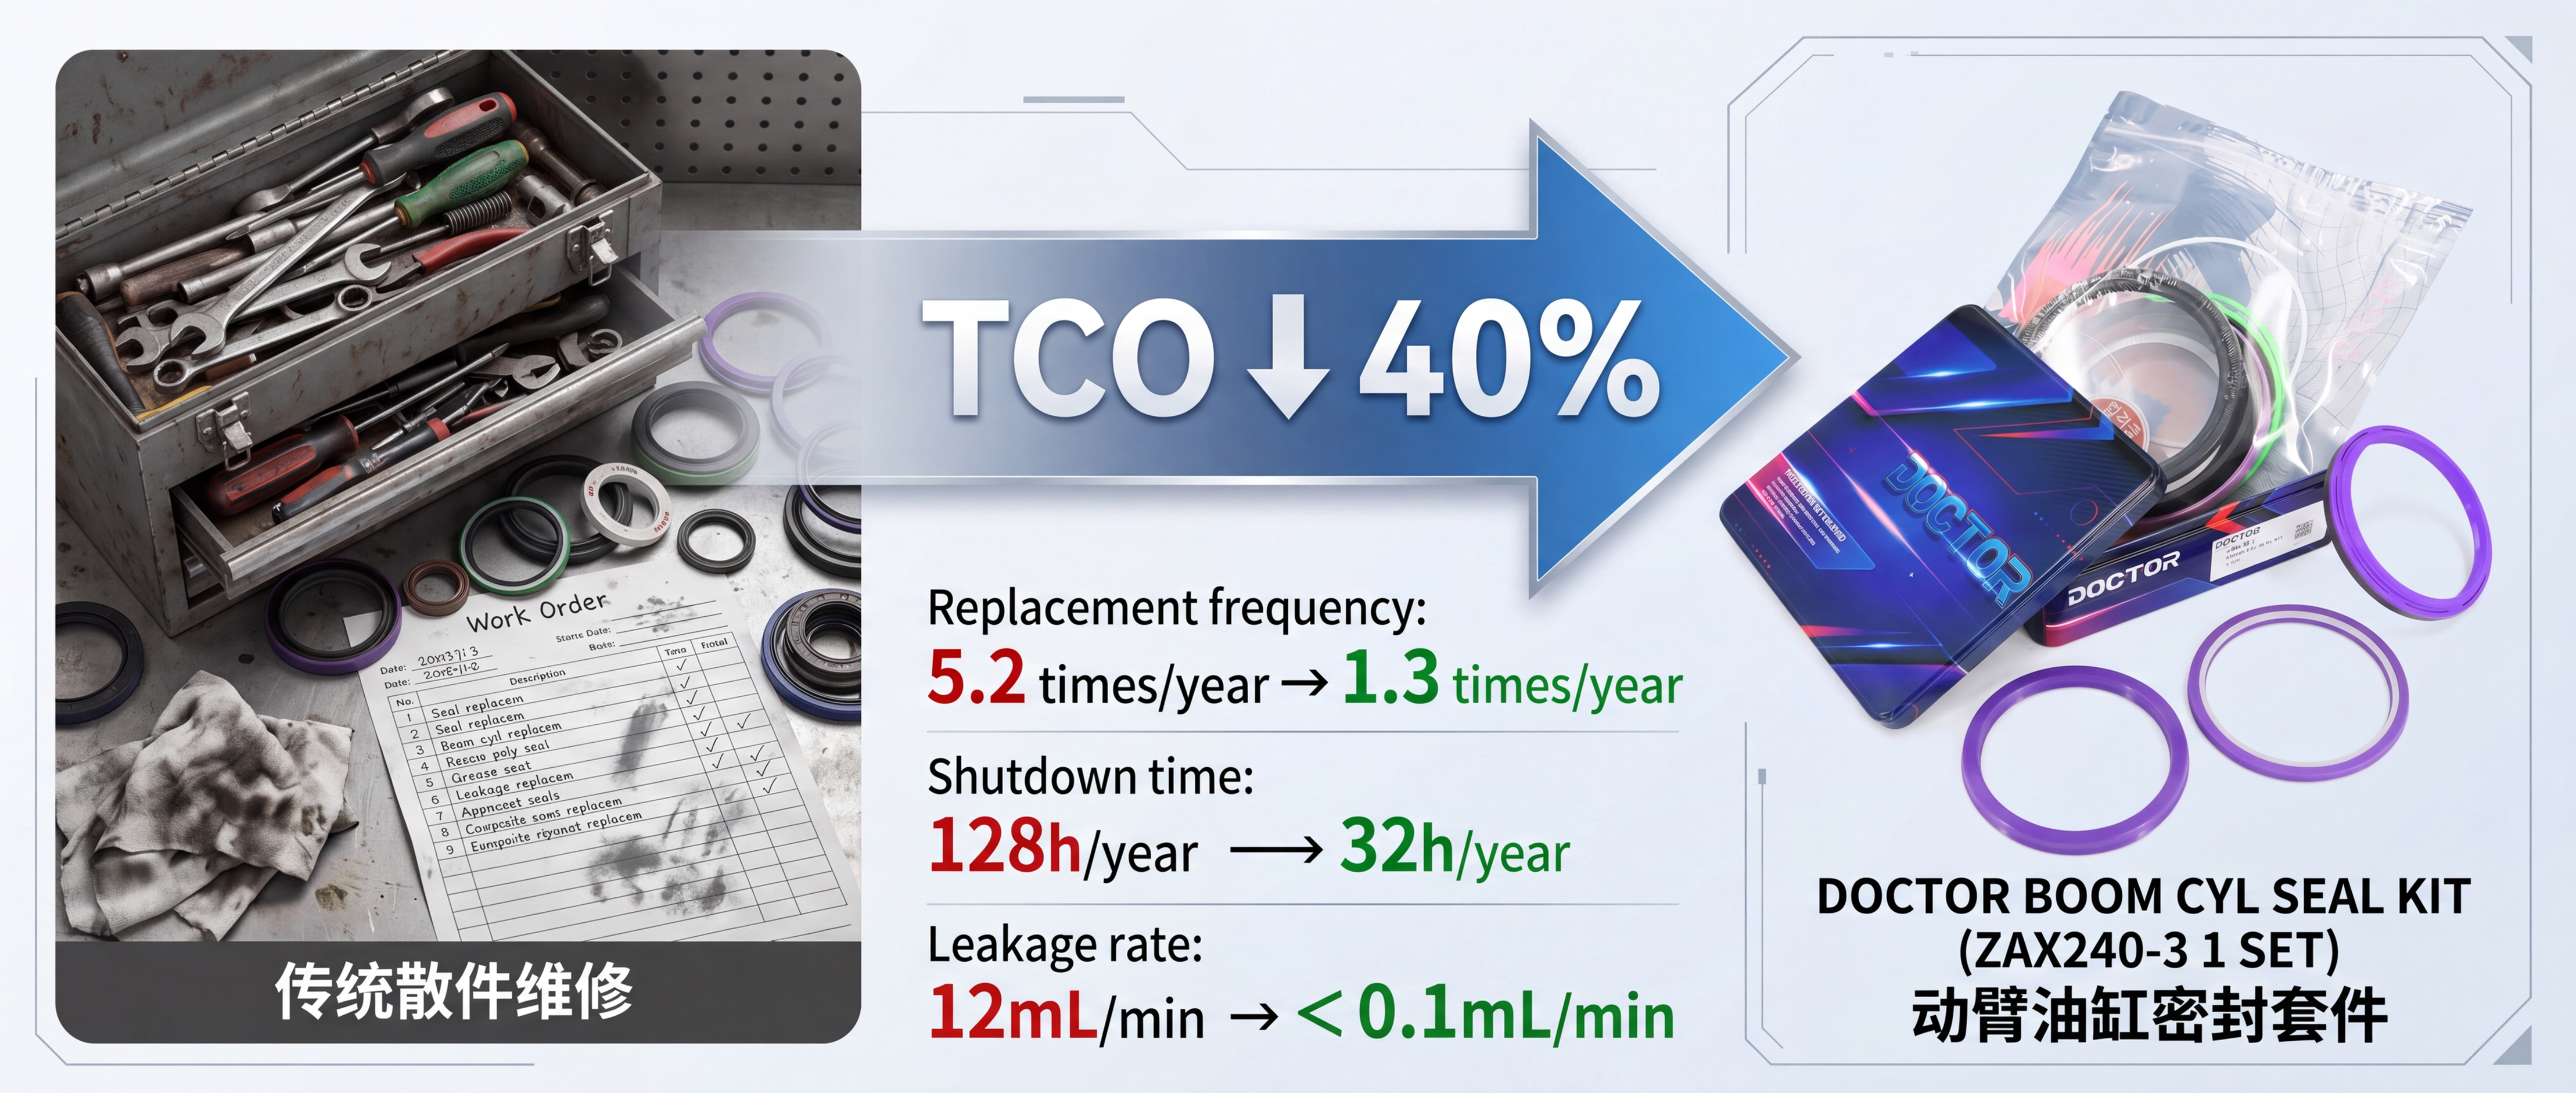
 最新ニュース
2026-09-01
2026-08-26
2025-09-01
2025-09-02
2025-09-04
中国のシール部品分野におけるリーディングカンパニー、SONGZへようこそ!当社は、油圧シール、シールキット、空気圧シール、オイルシール、Oリングなど、高品質かつ高効率なシールソリューションを提供しています。
著作権 © ソンジェンシール(広州)有限公司 すべての権利を保有しています。 プライバシーポリシー
 EN