Une méthodologie de sélection précise, passant de la « substitution universelle » à la politique « une machine, une politique »
Introduction :
Trop de sites de réparation fonctionnent ainsi : retirer l’ancien joint, l’emmener chez un revendeur de pièces pour comparaison, puis rapporter celui qui « a une taille similaire » afin de l’installer. Il peut convenir à court terme, mais constitue un danger latent à long terme.
La logique de sélection la plus courante — et la plus dangereuse — dans le secteur consiste à considérer les joints comme des composants standard, plutôt que comme des unités de prévention et de maîtrise des défaillances au niveau système.
1. Conditions minières à haute température et haute pression : non pas une « résistance à la pression suffisante », mais une double garantie de rigidité « anti-extrusion + anti-vieillissement thermique »
Scénarios typiques : mine de charbon d’Ordos en Mongolie-Intérieure, station de concassage de phosphate du Yunnan, vérin de flèche/bras de pelle hydraulique soumis continuellement à une pression instantanée de 31,5 à 40 MPa, température de l’huile maintenue entre 70 et 85 ℃ toute l’année, concentration de poussière > 12 mg/m³.
Phénomène de défaillance typique :
Microfissures radiales (fissures dues au vieillissement thermique) au niveau de la lèvre d’étanchéité ;
Le châssis métallique est comprimé dans l’interstice de la gorge sous haute pression (« ouverture explosive ») ;
La bague anti-poussière se rigidifie et perd son élasticité, ne pouvant plus suivre les micro-déplacements axiaux.
Les mesures réelles montrent que le taux de fuite des équipements équipés d’un joint NBR standard augmente de 300 % par rapport aux conditions normales, et que la fréquence de remplacement est 5,2 fois supérieure à la fréquence normale.
Mécanisme de défaillance :
Les hautes températures rompent les chaînes moléculaires du caoutchouc NBR, et le taux de déformation permanente sous compression augmente fortement ; les pulsations à haute pression provoquent un fluage du corps d’étanchéité non soutenu vers le côté basse pression ; des particules de poussière s’incrustent dans la lèvre, créant des points de concentration de contrainte qui accélèrent la fissuration.
Schéma de sélection précis :
✅ Matériau principal d’étanchéité : caoutchouc composite bicomposant H-NBR (caoutchouc nitrile hydrogéné) ou FKM (caoutchouc fluoré) — déformation permanente sous compression de l’H-NBR ≤ 15 % à 180 ℃, tandis que le FKM offre une meilleure stabilité chimique et une meilleure résistance à la déformation permanente sous compression.
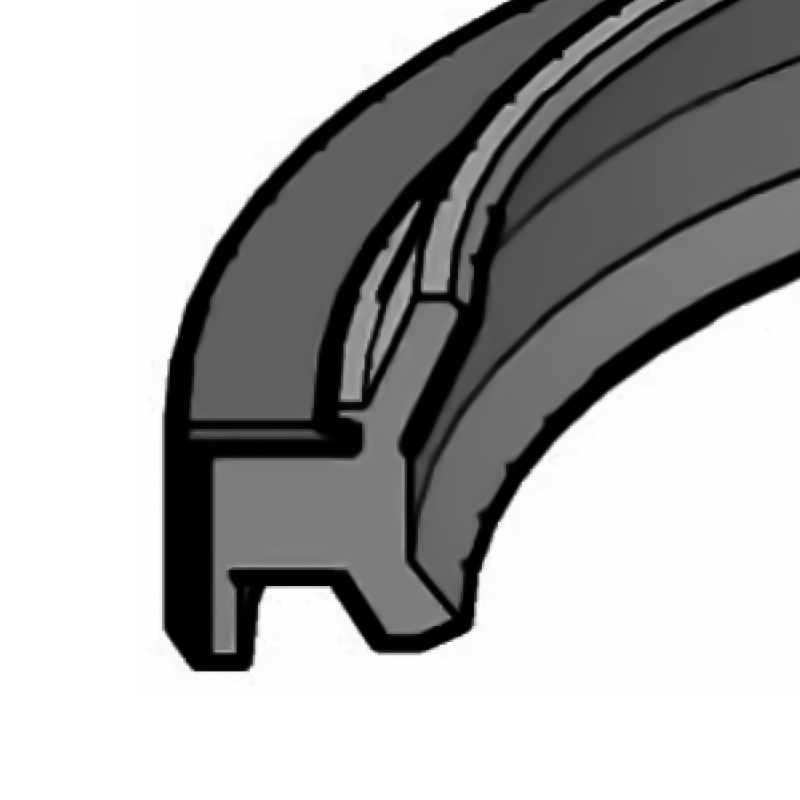
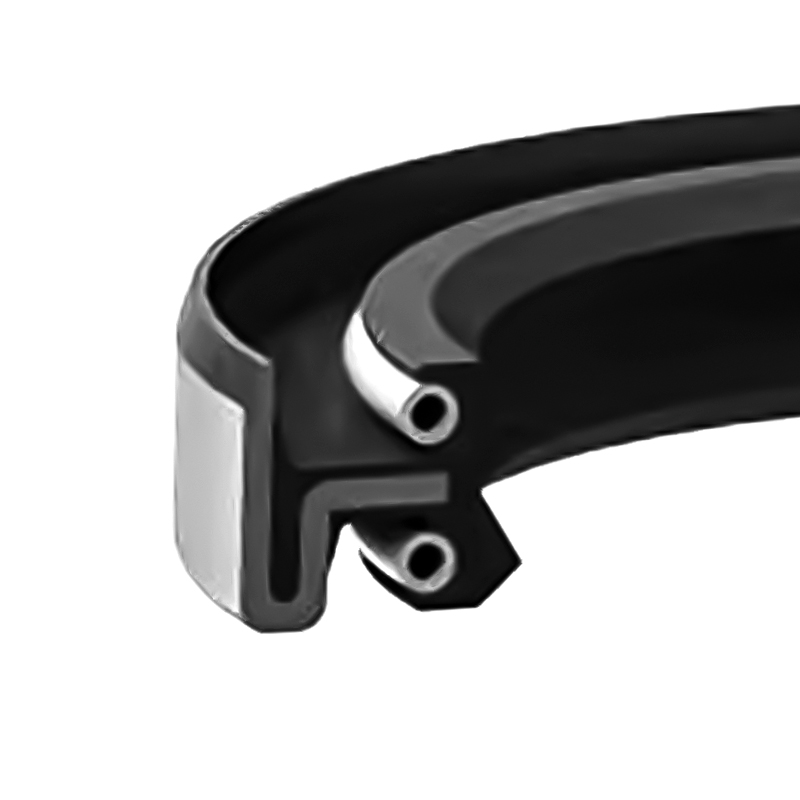
✅ Conception structurelle : à étages joint piston à double lèvre (Bague Glae +Joint d’étanchéité de tige association) avec bague de soutien obligatoire, épaisseur de la bague de soutien ≥ 1,2 mm, et jeu d’ajustement dans la gorge optimisé à 0,02 – 0,03 mm afin d’éliminer structurellement le risque d’« explosion ». 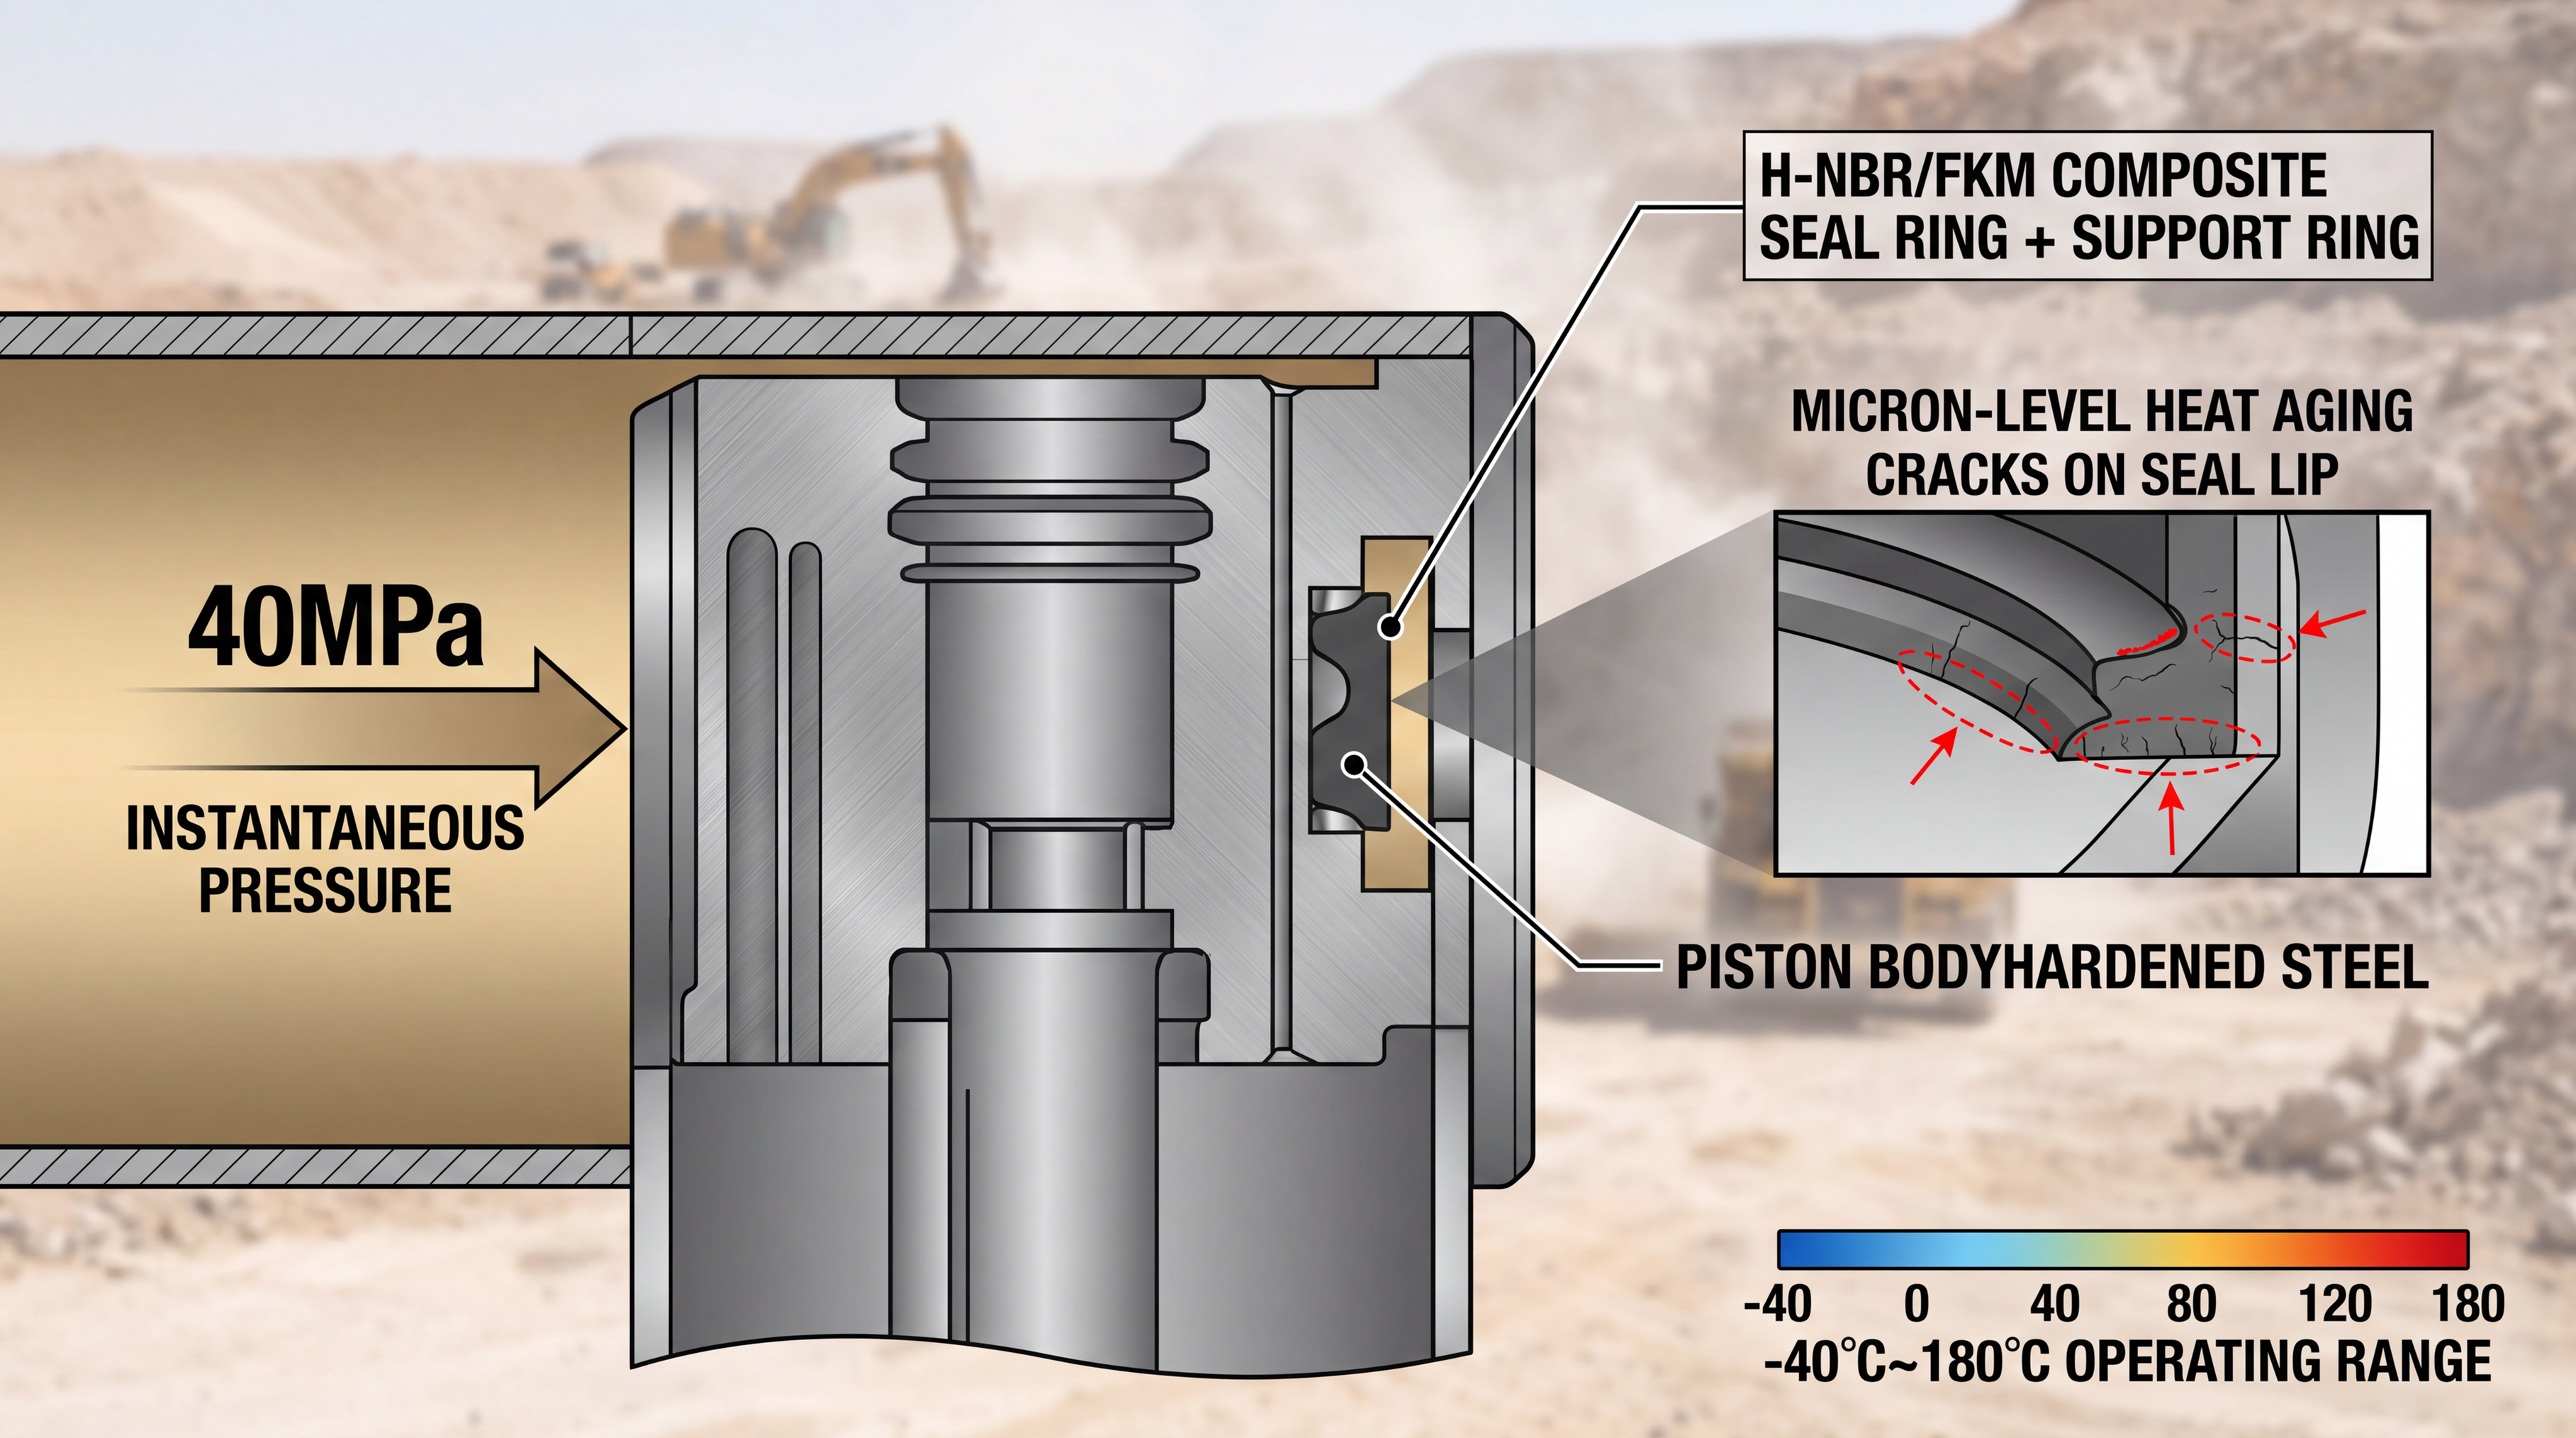
2. Conditions extrêmement froides et démarrages à froid fréquents : non seulement « résistant au froid », mais aussi une double protection assurée par le « taux de reprise élastique + conception structurelle »
Scénarios typiques : Mohe (Heilongjiang) et Altay (Xinjiang) en hiver, avec une température ambiante pouvant descendre jusqu’à –40 ℃, arrêt des équipements la nuit et démarrage à froid le matin, « blocage » de la vanne de commande et action lente du vérin hydraulique.
Phénomène de défaillance typique :
L’embrittlement à basse température du joint-lèvre génère des microfissures, et le taux de fuite d’huile atteint 38 % dès le premier jour ;
Taux de reprise élastique < 65 %, entraînant un préchargement insuffisant à l’interface d’étanchéité ;
Une rigidité excessive du joint-lèvre lors de l’installation peut provoquer un déformation par voile ou une déchirure, nécessitant une réparation dans les 72 heures.
Mécanisme de défaillance :
Transition vitreuse du NBR ordinaire en dessous de -30 ℃, gel de la chaîne moléculaire, perte de capacité de déformation élastique ; À basse température, la différence entre les coefficients de dilatation thermique du squelette métallique et du caoutchouc s’accroît, provoquant un délaminage à l’interface ; Amplification supplémentaire des contraintes due aux vibrations de déséquilibre de l’arbre.
Schéma de sélection précis :
✅ Matériau d’étanchéité principal : formule spéciale de TPU à basse température (dureté Shore A70 ± 3) ou caoutchouc fluorosilicone (FVMQ) obligatoires — déformation permanente en compression du TPU ≤ 12 % à -40 ℃, tandis que le FVMQ allie élasticité ultra-basse température à -60 ℃ et résistance à haute température jusqu’à 180 ℃.
✅ Conception structurelle : structure souple sans squelette métallique + chanfrein de lèvre R0,15 mm pour réduction des contraintes + précompression réduite à 15 %, évitant ainsi dès l’origine le risque de rupture par fragilité à froid. 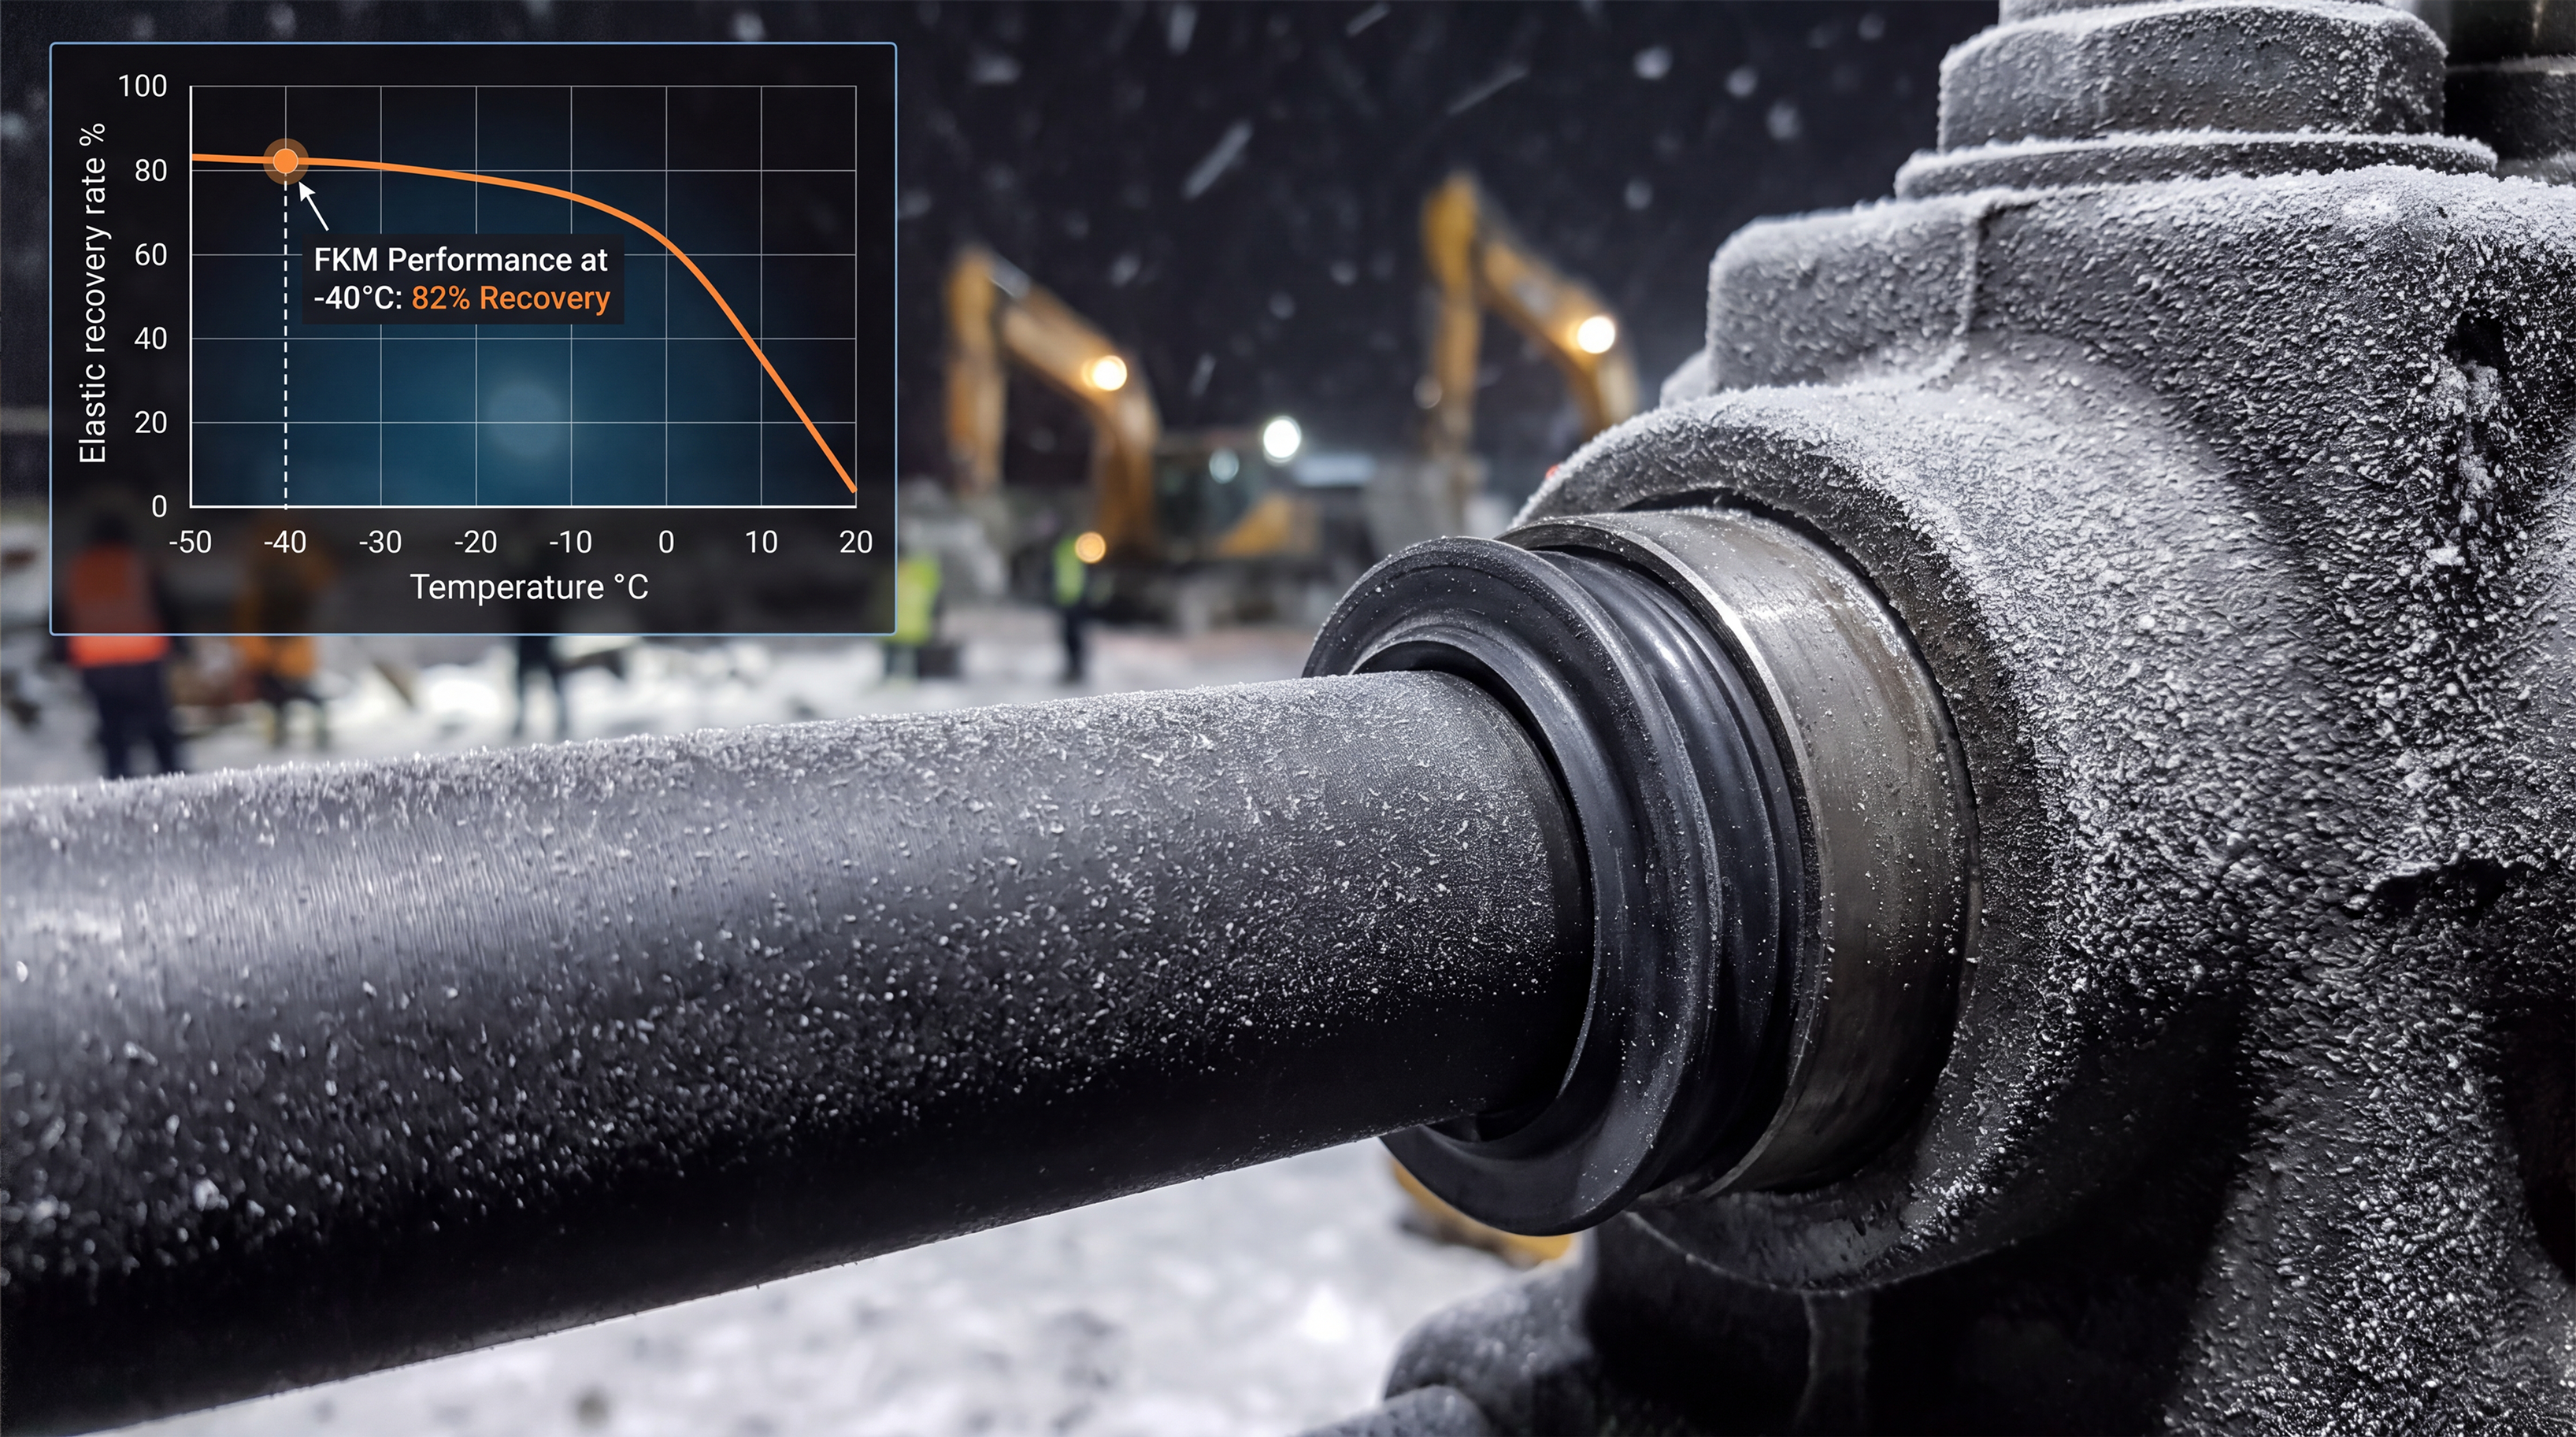
3. Conditions de corrosion par brouillard salin + raclage mécanique : non pas « revêtement antirouille », mais « isolation physique à trois couches » assurant une défense tridimensionnelle.
Scène typique : ponts de quai des ports de Ningbo Beilun et de Zhanjiang ; les parties exposées des vérins à grand bras sont soumises toute l’année à un brouillard salin marin (pH ≈ 5,6) ; la tige chromée présente une corrosion par piqûres, et des particules de sable (D50 = 18 μm) frottent à grande vitesse
Phénomène de défaillance typique :
La bague anti-poussière extérieure gonfle et se détache, et la lèvre du joint principal est rayée ;
Le châssis en acier inoxydable subit une corrosion électrochimique, et sa résistance diminue de 30 % ;
Le débit de fuite atteint 12 mL/min après 2 000 h de brouillard salin, soit un multiple de la valeur limite autorisée ;
Mécanisme de défaillance :
Les ions Cl⁻ du brouillard salin pénètrent la surface du caoutchouc et forment avec le châssis métallique une pile primaire qui accélère la corrosion ; des particules de sable glissent à grande vitesse sur la surface de la tige, provoquant une usure abrasive de la lèvre ; la structure anti-poussière monocouche ne permet pas d’établir un gradient de pression efficace, si bien que les impuretés atteignent directement l’interface du joint principal.
Schéma de sélection précis :
✅ Système anti-poussière : doit adopter une conception à redondance triple — anneau grattoir en polyuréthane épaissi pour la couche externe + lèvre de séparation de la poussière pour la couche intermédiaire + rainure hélicoïdale de guidage pour la couche interne, formant ainsi une barrière en labyrinthe avec un gradient de pression > 0,8 MPa.
✅ Structure du joint principal : corps en caoutchouc fluoré (FKM) + armature plaquée nickel-phosphore par électrodéposition (épaisseur ≥ 25 μm) ; la couche de nickel-phosphore est dense et non poreuse, bloquant le chemin de perméation des ions Cl⁻. 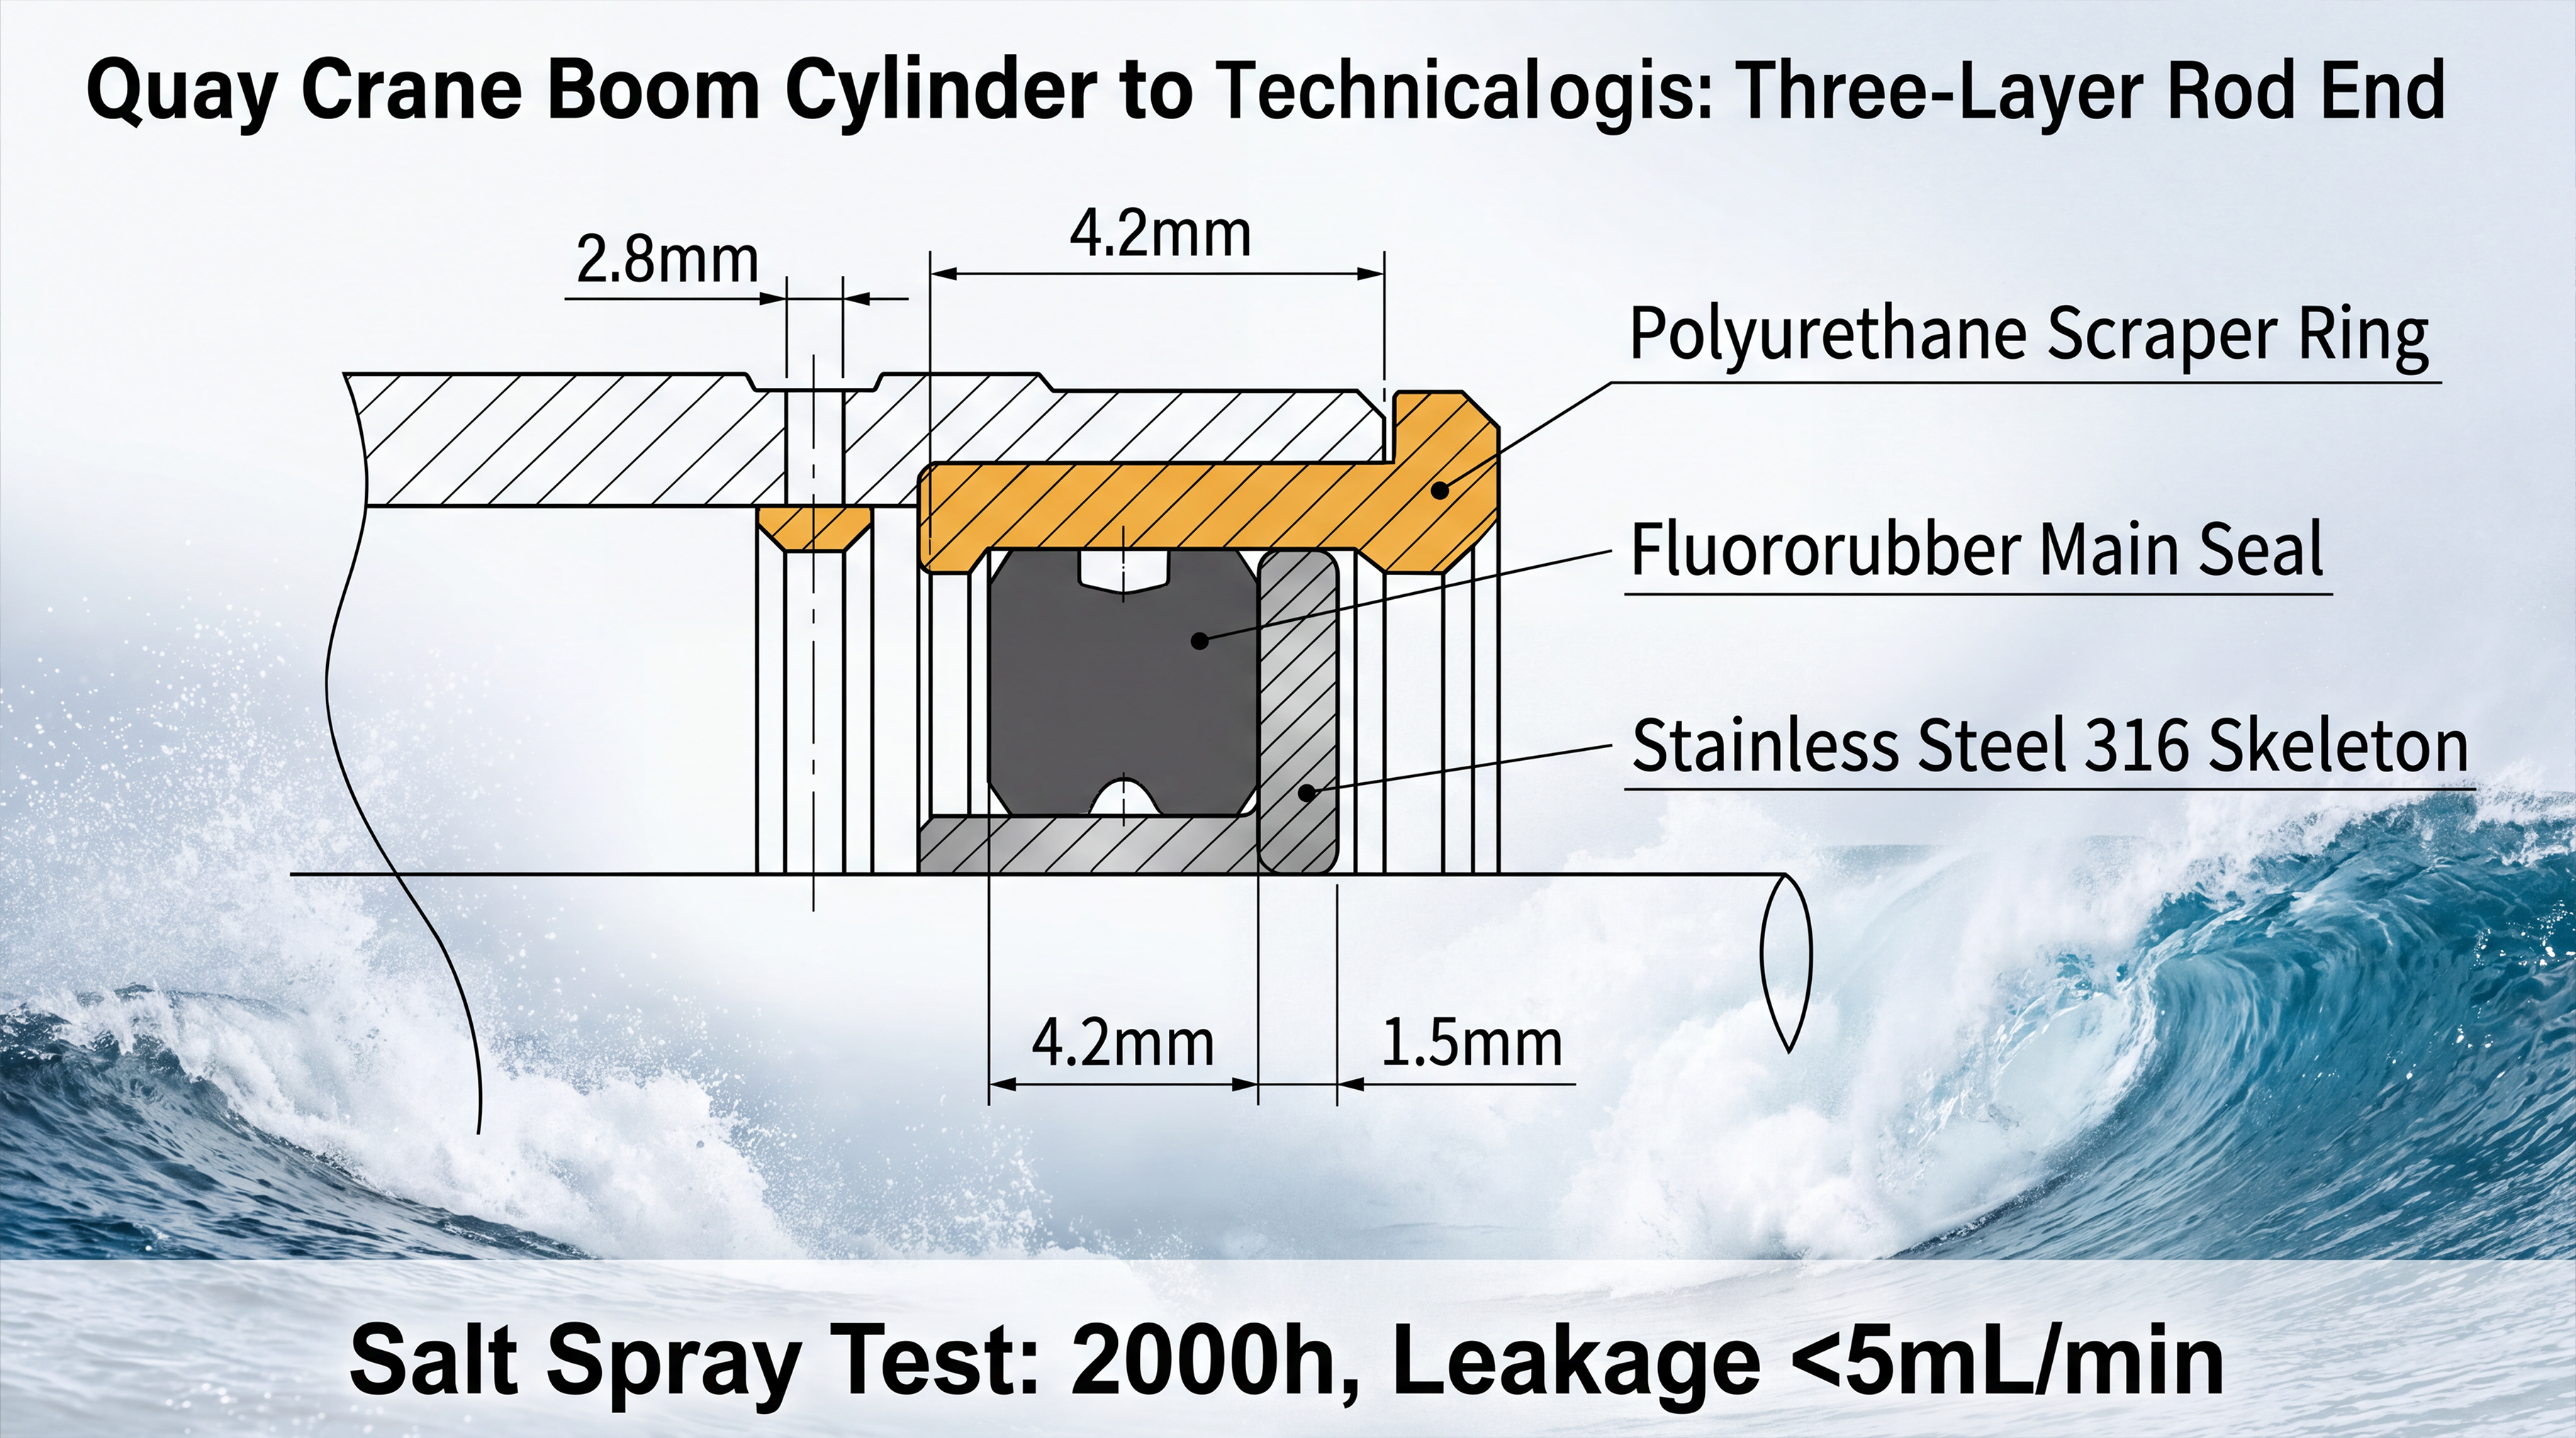
4. Conditions de forte poussière + immersion dans la boue : non pas une « poussière épaissie », mais un contrôle des particules sur l’ensemble de la chaîne — raclage, interception, dérivation.
Scène typique : creusement de tunnel au Guizhou, cour de scories d’usine sidérurgique du Hebei ; taille des particules de poussière concentrée entre 5 et 50 μm ; teneur en solides de la boue > 35 % ; fonctionnement semi-immersé prolongé des équipements.
Phénomène de défaillance typique :
L’anneau anti-poussière est obstrué et défaillant, et des particules s’incrustent à l’interface du joint principal ;
Usure des grains abrasifs de la lèvre, et la profondeur de la trace de traînée sur la surface de la tige atteint 0,08 mm après un seul cycle d’opération ;
La durée de vie est réduite à un tiers des conditions de fonctionnement normales.
Mécanisme de défaillance :
Les particules fines forment une suspension dans l’huile hydraulique et viennent éroder à plusieurs reprises la lèvre au gré des mouvements du piston ; les particules dures présentes dans la boue (comme l’oxyde de fer et le quartz) provoquent un effet de sillons sur la surface de la tige ; une simple couche de protection contre la poussière ne permet pas de faire face à une pollution composée, à forte concentration et à large distribution granulométrique.
Schéma de sélection précis :
✅ Système anti-poussière : joint pare-boue en polyuréthane de type raclette + lèvre intermédiaire de séparation des poussières + rainure hélicoïdale intérieure, afin d’assurer une maîtrise à trois niveaux « raclage – interception – guidage »
✅ Matériau du joint primaire : polyuréthane renforcé par nano-oxyde d’aluminium – dureté Mohs atteignant 7,2, résistance à l’abrasion 6,3 fois supérieure à celle du NBR et excellente résistance à l’hydrolyse dans un environnement boueux. 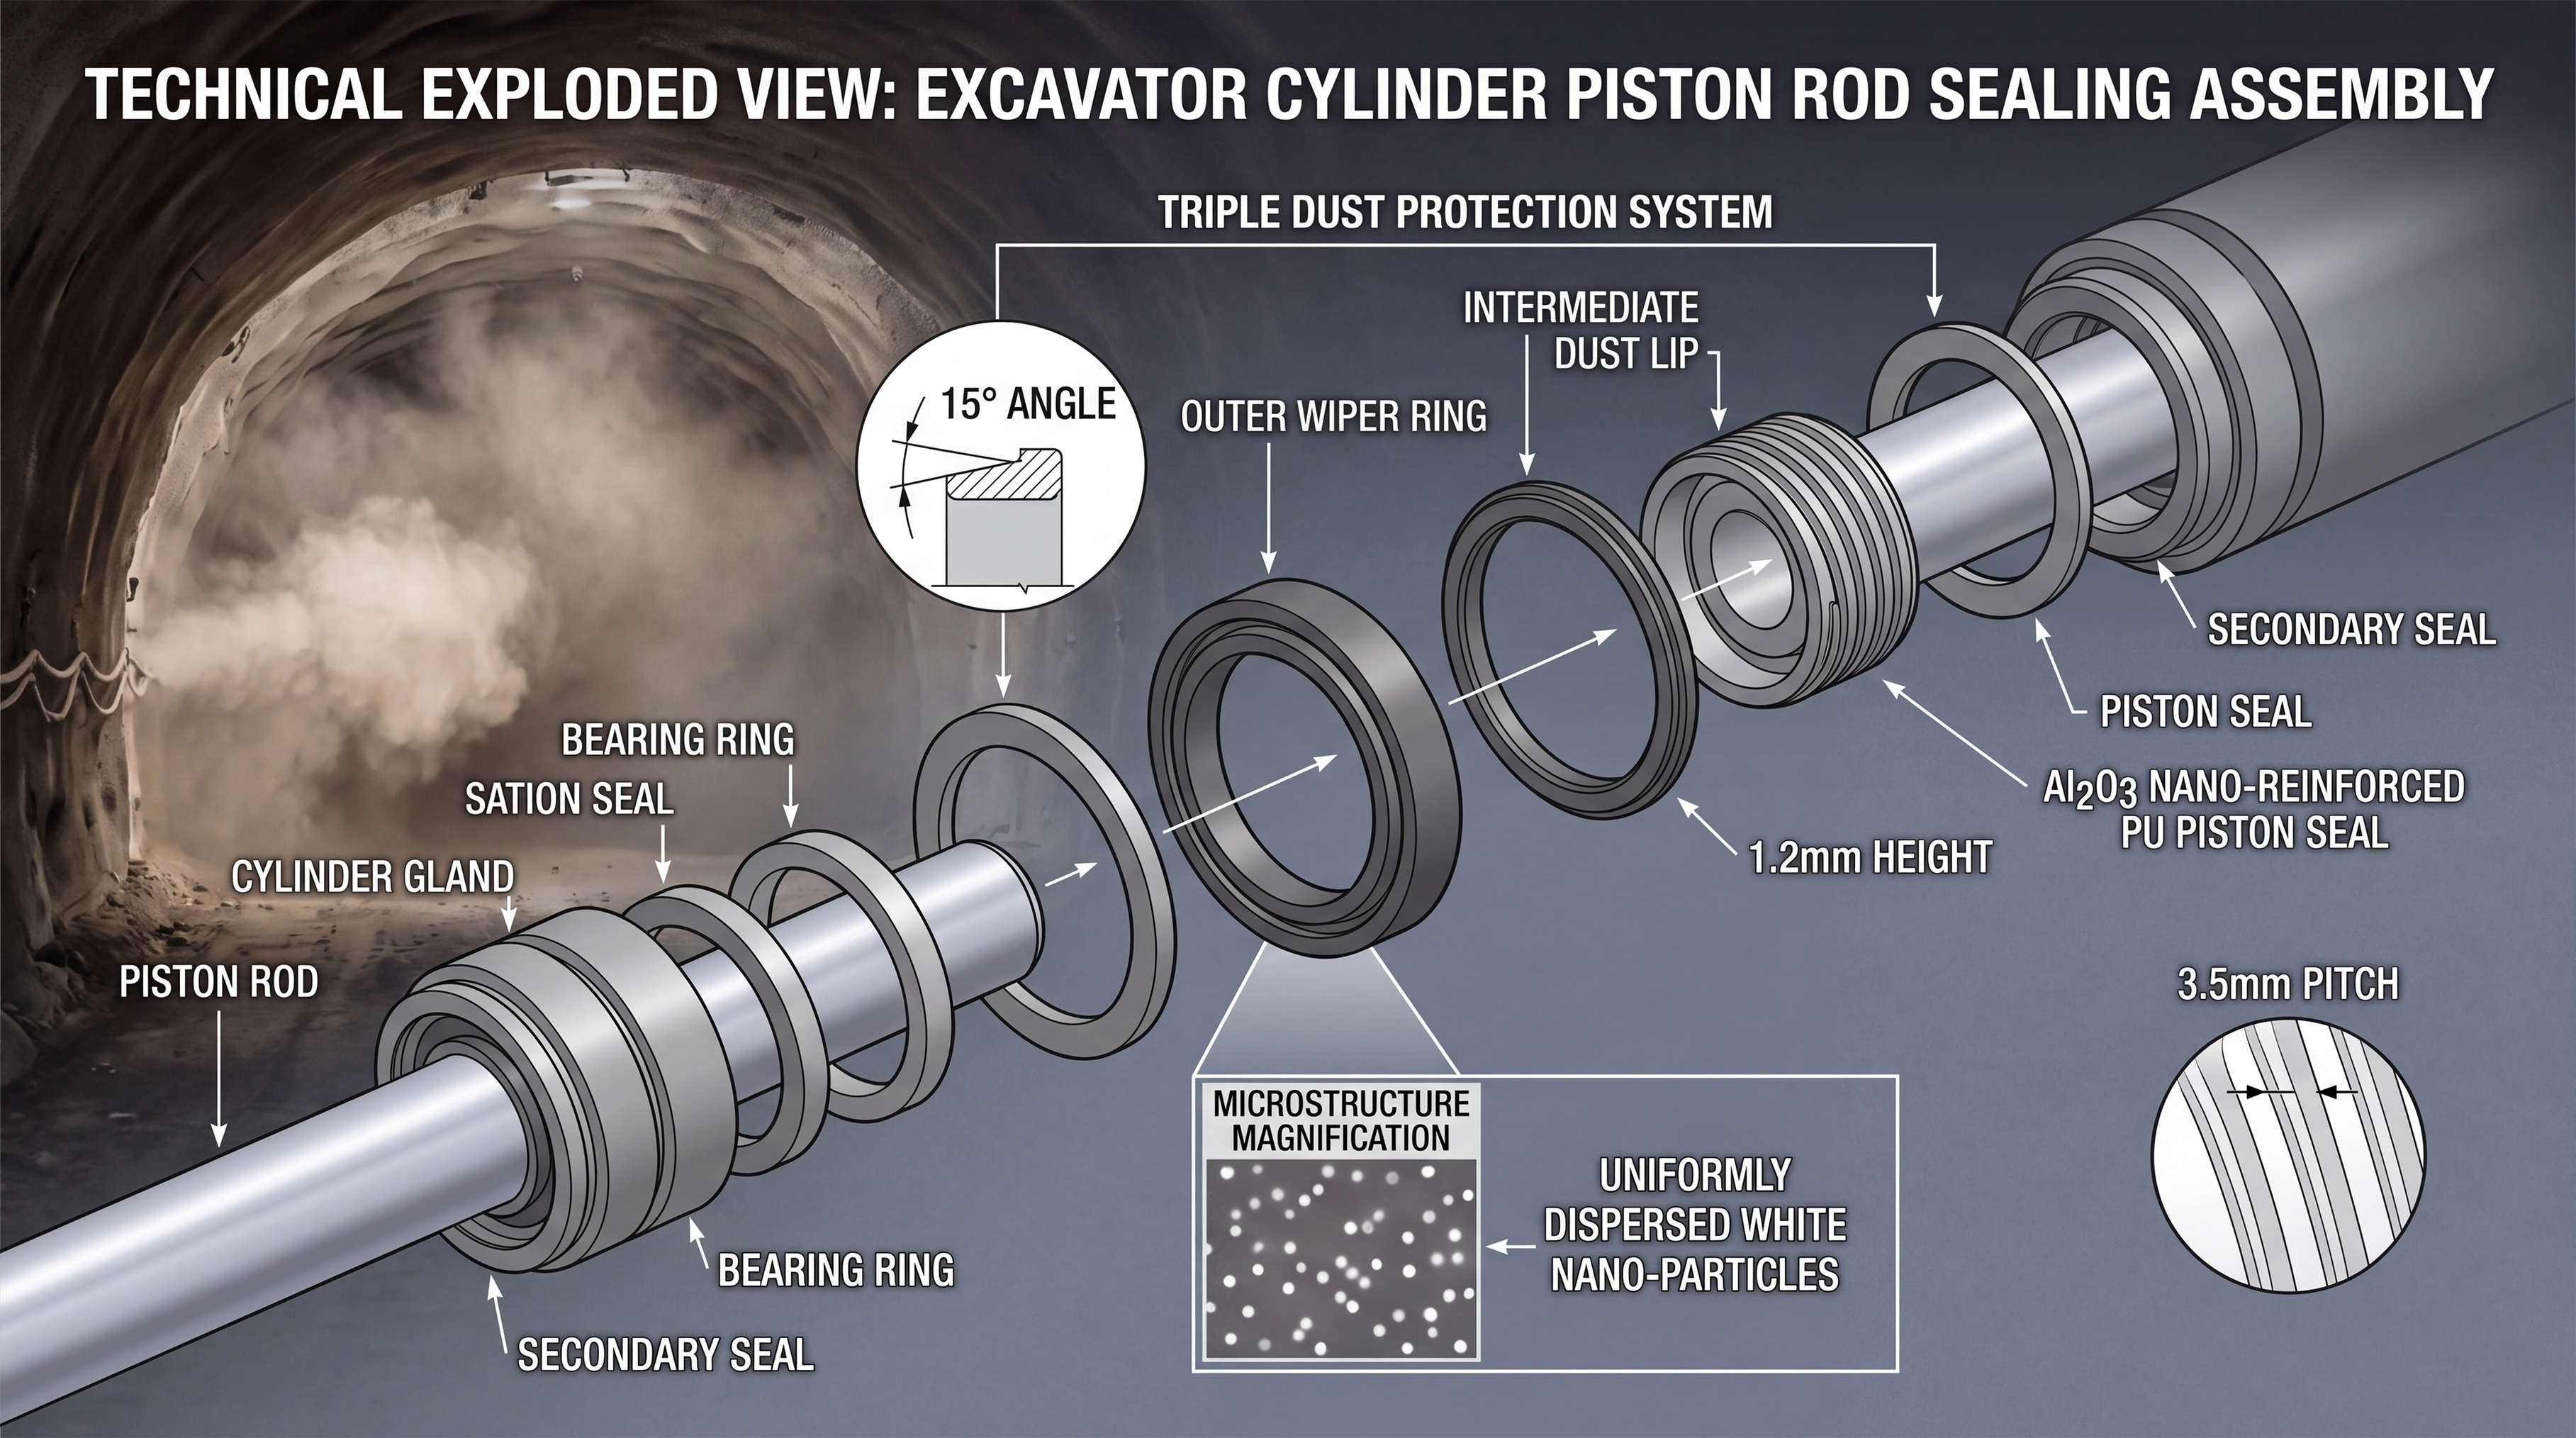
Chaque défaillance du joint n’est pas un défaut matériel, mais un sifflement aigu d’alerte aux risques au niveau système ; chaque sélection précise de modèle n’est pas une simple correspondance mécanique de paramètres, mais un engagement solennel en faveur de la santé de l’ensemble du cycle de vie de l’équipement. 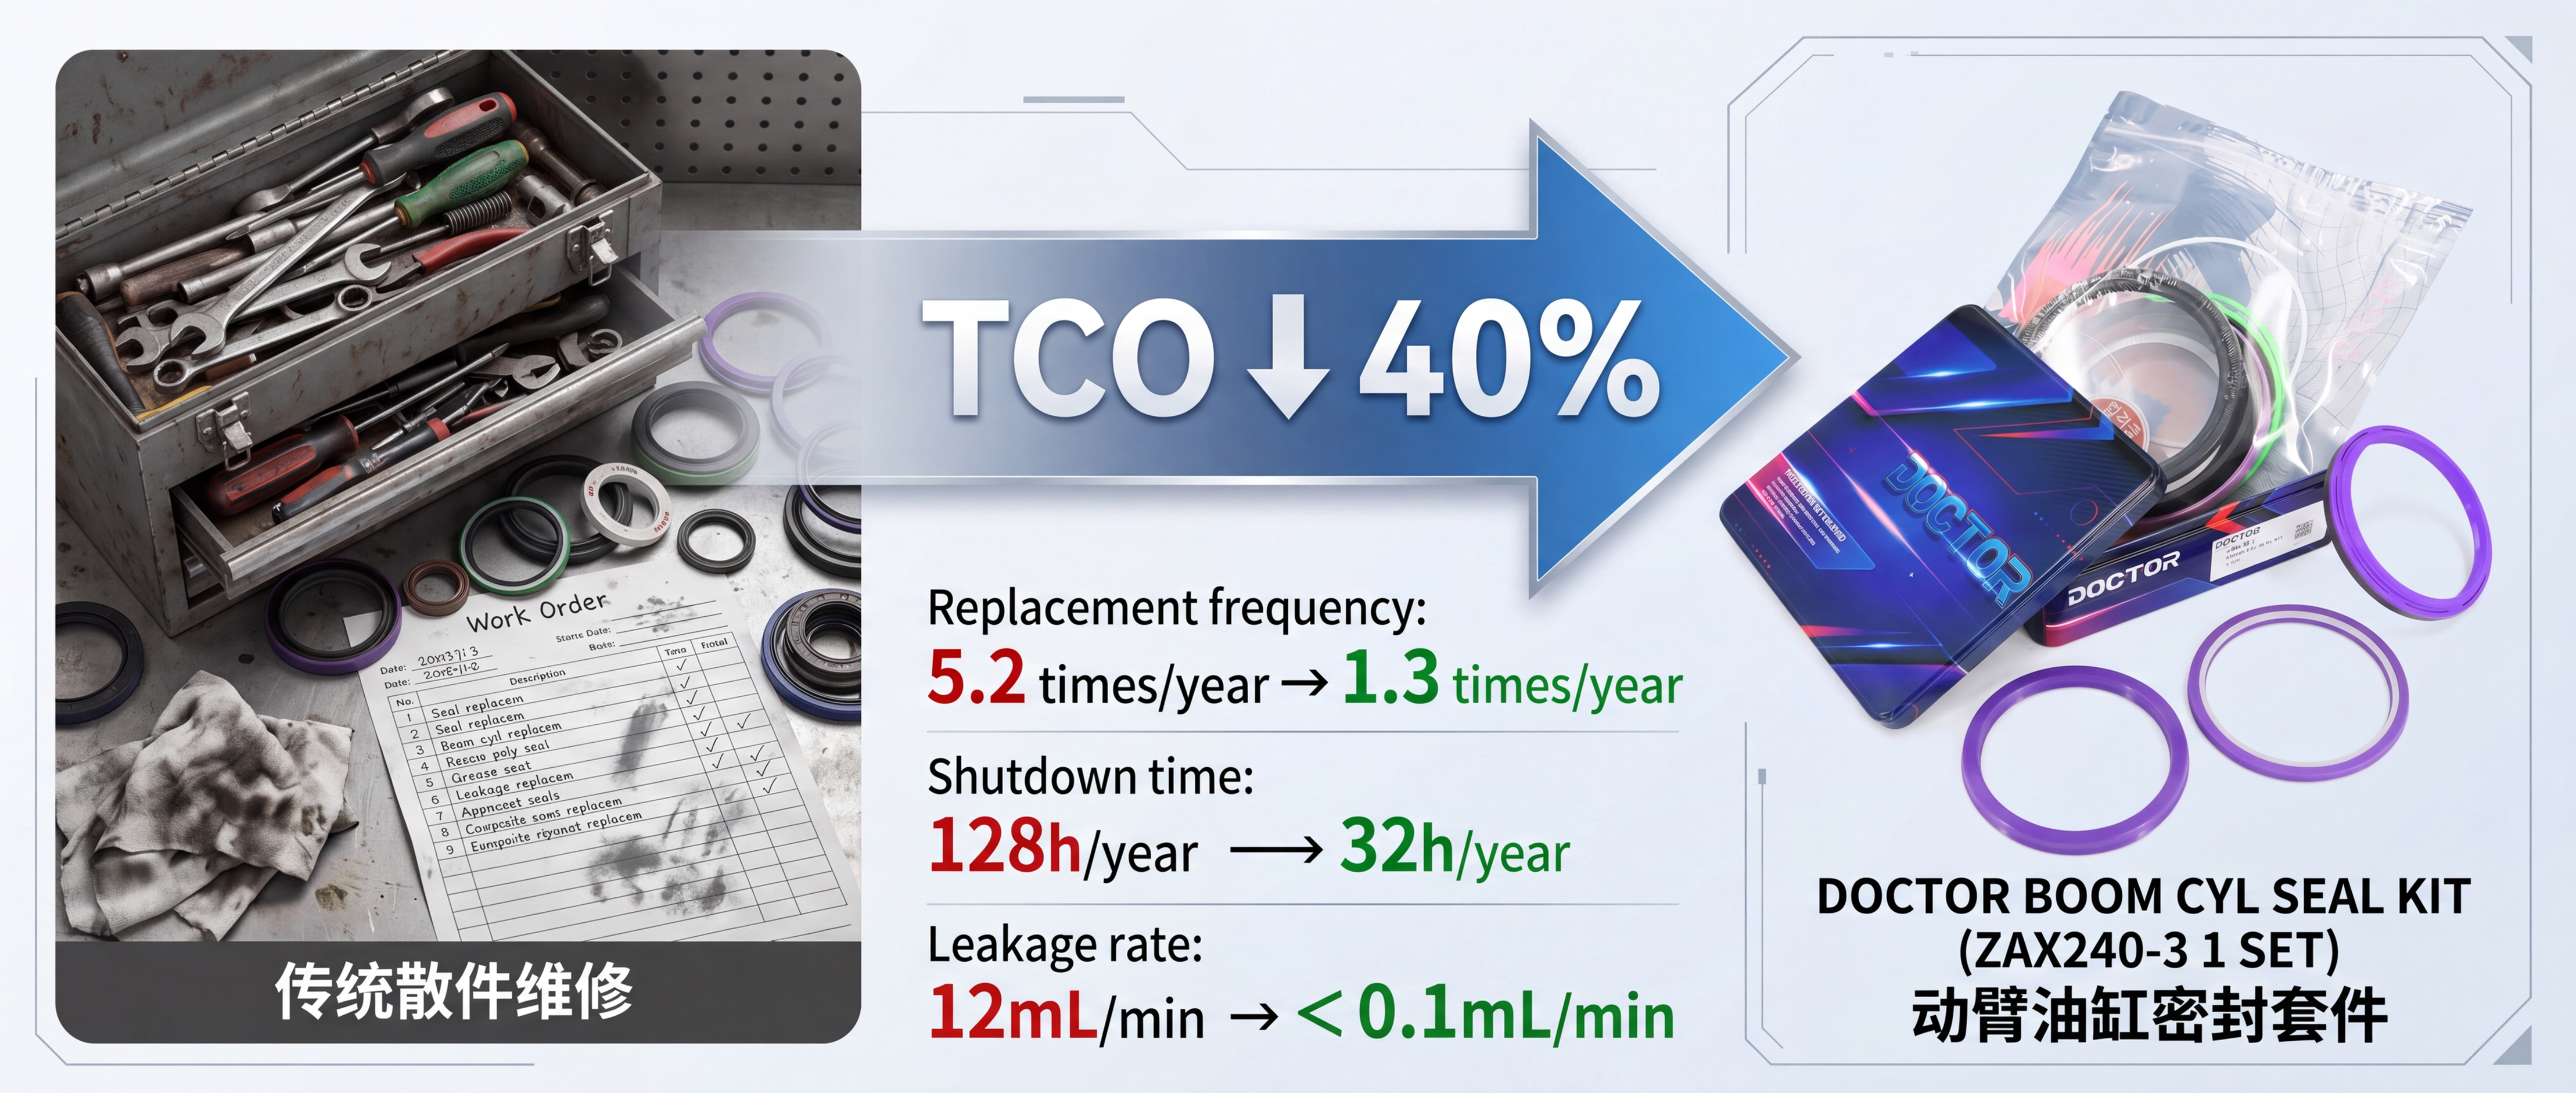
 Actualités chaudes
2026-09-01
2026-08-26
2025-09-01
2025-09-02
2025-09-04
Bienvenue chez SONGZ, un expert leader des composants d’étanchéité en Chine ! Nous proposons des solutions d’étanchéité de haute qualité et performantes, couvrant les joints hydrauliques, les kits d’étanchéité, les joints pneumatiques, les joints d’étanchéité à l’huile, les joints toriques (O-rings), et bien plus encore.
Bâtiment A, immeuble commercial Guangzhu, n°1190, avenue Zhongshan Middle, district Tianhe, Guangzhou, province du Guangdong, Chine.
Droits d'auteur © Songzheng Seal (Guangzhou) Co., Ltd. Tous droits réservés POLITIQUE DE CONFIDENTIALITÉ
 EN